Oct 09, 2026
Forstå kerneformålet med en produktionslinje til fremstilling af bærpuré A bær puré forarbejdning produktionslinje er designet til at omdanne rå bær såsom jordbær, blåbær, hindbær og brombær til en glat, ensartet puré, der er velegnet til brug i drikkevarer, yoghurt, syltetøj, bagerifyld og babymad. Processen skal bevare smag, farve og næringsværdi og samtidig eliminere frø, stilke og urenheder, der kan påvirke produktkvaliteten. Fordi bær er sarte og meget letfordærvelige, skal produktionslinjen flytte råmateriale gennem rensnings-, forarbejdnings- og konserveringsstadier hurtigt og hygiejnisk for at forhindre fordærv og bevare friskheden. I modsætning til forarbejdningslinjer for fastere frugter kræver bærpurésystemer skånsomt håndteringsudstyr for at undgå overdreven blå mærker eller oxidation, sammen med fine filtreringssystemer til at fjerne frø uden at fjerne frugtkød og naturlig tekstur. At forstå hvert trin i processen hjælper producenterne med at vælge det rigtige udstyr og undgå kostbar ineffektivitet. Nøglestadier af bærpuréproduktionsprocessen En komplet produktionslinje for bærpuré følger typisk en sekvens af faser, der hver kræver specifikt maskineri for at sikre produktsikkerhed og konsistens. Tabellen nedenfor skitserer de primære stadier og deres funktion i den overordnede proces. Scene Funktion Fælles udstyr Sortering og vask Fjern snavs, beskadigede bær og forurenende stoffer Boblevasker, rullesorteringsmaskine Knusning Nedbryd bær til en pulpagtig blanding. raffinerHomogenisering Skab ensartet tekstur og konsistens HøjtrykshomogenisatorPasteurisering Eliminer skadelige mikroorganismerRør- eller pladepasteurisatorAseptisk påfyldning Pakkepuré, mens steriliteten bevares Aseptisk bag-in-box eller tromlefylder Hvert af disse stadier spiller en særskilt rolle i at sikre, at det endelige produkt lever op til sikkerhedsstandarderne, samtidig med at den bevarer den farve, smag og ernæringsmæssige integritet, som bærpuré er værdsat for. Væsentligt udstyr forklaret i detaljer Knuser-piskemaskiner Knuseren er ofte den første større forarbejdningsenhed efter vask. Den bryder forsigtigt bær fra hinanden, mens den adskiller større frø og stængler i en indledende omgang, hvilket reducerer belastningen på nedstrøms raffineringsudstyr. Justerbare piskeris giver operatørerne mulighed for at kontrollere teksturen af den oprindelige frugtkød, hvilket er vigtigt, da forskellige bærtyper har varierende fasthed og frøstørrelser. Pulper-finishere til frøfjernelse Pulper-finishere bruger roterende skovle og finmaskede skærme til at adskille frø og skind fra puréen. Skærmstørrelser varierer typisk fra 0,5 mm til 1,5 mm afhængigt af den ønskede glathed, med finere skærme, der giver en mere raffineret puré, der er egnet til drikkevarer, mens lidt grovere skærme bruges til produkter som marmelade, der har gavn af lidt mere tekstur. Homogenisatorer til teksturkonsistens Højtrykshomogenisatorer nedbryder resterende partikler for at skabe en ensartet, glat konsistens og forhindre separation under opbevaring. Dette trin er især vigtigt for bærpuréer, der anvendes i mejeri- eller drikkevareapplikationer, hvor ensartet tekstur direkte påvirker forbrugernes opfattelse af produktkvalitet. Vedligeholdelse af produktkvalitet under hele behandlingen Bær er særligt følsomme over for oxidation og varme, som begge kan nedbryde farve og vitaminindhold, hvis de ikke håndteres korrekt. Producenter bør være meget opmærksomme på følgende praksis for at bevare produktkvaliteten i hele produktionslinjen. Minimer tiden mellem knusning og pasteurisering for at reducere oxidativ brunfarvning og tab af næringsstoffer. Brug lukkede, iltbegrænsede systemer, hvor det er muligt for at beskytte følsomme anthocyaninpigmenter, der er ansvarlige for bærfarven. Anvend flashpasteurisering eller aseptisk behandling for at reducere varmeeksponeringstiden og samtidig sikre mikrobiel sikkerhed. Oprethold ensartede kølekædeforhold under opbevaring og transport, hvis produktet ikke er holdbart. Kalibrer jævnligt raffineringsudstyr for at sikre ensartet frøfjernelse uden for stort papirmassetab. Denne praksis hjælper producenterne med at levere en puré, der ligner den friske frugt i både udseende og smag, hvilket er en vigtig differentiator på konkurrencedygtige fødevare- og drikkevaremarkeder. Valg af den rigtige produktionslinjekapacitet og konfiguration Produktionslinjekapacitet bør vælges baseret på forventet sæsonbestemt bærforsyning, målproduktionsvolumen og downstream-produktanvendelser. Mindre operationer, der behandler et par hundrede kilo i timen, kan vælge kompakte, semi-automatiserede linjer, mens store anlæg, der håndterer flere tons i timen, typisk kræver fuldt automatiserede systemer med integrerede CIP-funktioner (clean-in-place) for at reducere nedetiden mellem produktionskørsler. Det er også vigtigt at overveje fleksibilitet i udstyrsdesign, da mange faciliteter behandler flere bærtyper på samme linje. Maskiner med justerbare skærmstørrelser, variabel hastighedskontrol og hurtigskiftende komponenter giver producenterne mulighed for at skifte mellem jordbær-, blåbær- eller blandede bærpuréer uden omfattende nedetid eller udskiftning af udstyr. Almindelige udfordringer og hvordan man undgår dem En hyppig udfordring i produktionen af bærpuré er frøforurening i slutproduktet, som typisk skyldes slidte eller ukorrekt dimensionerede raffineringssigter. Regelmæssig inspektion og rettidig udskiftning af skærme kan forhindre dette problem og opretholde ensartet produktkvalitet på tværs af batcher. Et andet almindeligt problem er farvenedbrydning forårsaget af langvarig eksponering for ilt eller overdreven varme under pasteurisering. Producenter kan løse dette ved at investere i udstyr designet til minimal lufteksponering og ved at optimere pasteuriseringstemperatur og tidsindstillinger specifikt for bærbaserede produkter i stedet for at anvende generiske frugtforarbejdningsparametre, der muligvis ikke tager højde for den unikke følsomhed af bærpigmenter og næringsstoffer.
Forståelse af kernekomponenterne i en mejeriproduktionslinje A mejeriproduktionslinje omfatter en række indbyrdes forbundne forarbejdningstrin designet til at omdanne rå mælk til sikre, holdbare forbrugerprodukter, samtidig med at den ernæringsmæssige kvalitet og smag bevares. Fra det øjeblik, rå mælk ankommer til et anlæg til det punkt, hvor færdige produkter er pakket og klar til distribution, skal hvert trin fungere med præcis temperaturkontrol, timing og hygiejnestandarder for at sikre ensartet produktsikkerhed og kvalitet på tværs af hver produceret batch. Moderne mejeriforarbejdningsfaciliteter integrerer typisk flere specialiserede produktionslinjer under én operationel paraply, hver optimeret til en specifik produktkategori. Denne modulære tilgang gør det muligt for mejeriforarbejdningsvirksomheder effektivt at producere flere produkttyper, såsom UHT-mælk, pasteuriseret mælk og yoghurt, ved hjælp af delt infrastruktur, mens de bibeholder de forskellige forarbejdningsparametre, som hvert produkt kræver. UHT mælkeproduktionslinje Ultra-høj temperatur, eller UHT, forarbejdning involverer opvarmning af mælk til temperaturer typisk mellem 135 og 150 grader Celsius i et par sekunder, hvilket effektivt eliminerer stort set alle mikroorganismer og sporer, der ellers kunne forårsage fordærv. Denne intense men korte varmebehandling, kombineret med aseptisk emballage, der forhindrer genkontaminering efter forarbejdning, gør det muligt for UHT-mælk at forblive holdbar ved stuetemperatur i flere måneder uden nedkøling. UHT-processen er stærkt afhængig af præcis temperatur- og flowhastighedskontrol gennem hele steriliseringsstadiet, da selv mindre afvigelser enten kan mislykkes med at opnå tilstrækkelig sterilisering eller unødigt forringe mælkens smag og ernæringsprofil gennem overdreven varmepåvirkning. På grund af denne følsomhed kræver UHT-linjer sofistikerede automatiserede kontrolsystemer, der er i stand til at opretholde ensartede behandlingsforhold på tværs af kontinuerlige produktionskørsler. Pasteuriseret mælkeproduktionslinje Pasteurisering bruger en forholdsvis lavere varmebehandling end UHT-behandling, og opvarmer typisk mælk til omkring 72 grader Celsius i cirka 15 sekunder i det, der er kendt som højtemperatur-korttidspasteurisering. Denne metode eliminerer effektivt skadelige patogener og bevarer samtidig mere af mælkens naturlige smag og ernæringsmæssige egenskaber sammenlignet med UHT-behandling, selvom det resulterende produkt kræver kontinuerlig afkøling og har en betydeligt kortere holdbarhed. Pasteuriseret mælkeproduktionslinjer inkluderer typisk et pladevarmevekslersystem, der effektivt overfører varme under både opvarmnings- og efterfølgende afkølingsfaser, hvilket minimerer energiforbruget, samtidig med at mælken afkøles hurtigt efter pasteurisering for at forhindre bakteriel genvækst før emballering. Dairy Farm Mælkerum Mælkerum fungerer som det kritiske forarbejdningsmiljø i første trin, der er placeret ved eller nær mælkeindsamlingsstedet, hvor rå mælk indledningsvis afkøles, filtreres og opbevares, før den transporteres til et centralt behandlingsanlæg. Korrekt mælkerumsdesign og valg af udstyr har direkte indflydelse på råmælkskvaliteten, da ukorrekte afkølingshastigheder eller forsinket behandling kan tillade bakterievækst at accelerere, før mælken nogensinde når formelle forarbejdningsstadier. Effektiv mælkerumsdrift involverer typisk hurtig afkøling til under 4 grader Celsius inden for et kort vindue efter malkning, sammen med regelmæssig sanitet af udstyr for at forhindre kontaminering, der kan kompromittere hele nedstrømsproduktionsprocessen. Fordi mælkerumsforholdene fastlægger basiskvaliteten af råmateriale, der kommer ind i den bredere produktionslinje, betaler investering i pålideligt køle- og lagerudstyr på dette stadium udbytte gennem hele forarbejdningskæden. Yoghurtfermenteringsproduktionslinje Yoghurtproduktion introducerer et ekstra lag af kompleksitet sammenlignet med forarbejdning af flydende mælk, da det kræver et kontrolleret fermenteringstrin, hvor specifikke bakteriekulturer omdanner mælkesukker til mælkesyre, hvilket giver yoghurt dens karakteristiske syrlige smag og fortykkede tekstur. Denne fermenteringsproces kræver præcis temperaturkontrol, typisk holdt omkring 42 til 45 grader Celsius, sammen med omhyggeligt overvåget gæringsvarighed for at opnå ensartet produkttekstur og surhed på tværs af hver batch. Efter fermentering omfatter yoghurtproduktionslinjer typisk afkølingstrin for at standse yderligere bakteriel aktivitet, når det ønskede surhedsniveau er nået, sammen med valgfri homogeniserings- og smagstilsætningstrin afhængigt af den specifikke produktformulering. Den præcision, der kræves i hvert af disse stadier, gør automatiserede overvågningssystemer særligt værdifulde for at opretholde ensartet yoghurtkvalitet i kommerciel produktionsskala. Sammenligning af nøgletyper af mejeriproduktion Tabellen nedenfor opsummerer kerneforarbejdningsforskellene og typiske holdbarhedsresultater på tværs af de vigtigste mejeriproduktionslinjetyper. Produktionslinje Behandlingstemperatur Typisk holdbarhed UHT mælk 135–150°C, få sekunder Flere måneder, stuetemperatur Pasteuriseret mælk ~72°C, 15 sekunder 1-3 uger, på køl Yoghurt 42-45°C gæring 2-4 uger, på køl Nøglefaktorer ved evaluering af en investering i en mejeriproduktionslinje Faciliteter, der overvejer en investering i nyt eller opgraderet mejeriforarbejdningsudstyr, bør evaluere flere operationelle faktorer for at sikre, at det valgte system stemmer overens med deres specifikke produktionsmål. Krav til produktionskapacitet — bekræft, at udstyrsgennemstrømning matcher den nuværende og forventede fremtidige efterspørgsel. Fleksibilitet i produktsortimentet — overvej, om linjen kan rumme flere produkttyper uden omfattende ombygning. Automatiserings- og overvågningskapaciteter – evaluer kontrolsystemer, der understøtter ensartet kvalitet på tværs af kontinuerlige produktionskørsler. Hygiejniske designstandarder - sørg for, at udstyr opfylder gældende fødevaresikkerheds- og sanitetskrav til mejeriforarbejdning. Energieffektivitet — vurder varmegenvinding og energiforbrug, der påvirker langsigtede driftsomkostninger. Opretholdelse af ensartet kvalitet i hele produktionsprocessen Uanset hvilket specifikt mejeriprodukt, der fremstilles, er det fortsat vigtigt at opretholde strenge hygiejneprotokoller og konsekvent procesovervågning gennem alle stadier for at producere sikre mejeriprodukter af høj kvalitet i kommerciel skala. Regelmæssig rengøring og desinfektion af udstyr, kombineret med kontinuerlig temperatur- og kvalitetsovervågning, hjælper faciliteterne med at fange potentielle problemer tidligt og opretholder de konsistente produktstandarder, som både tilsynsmyndigheder og forbrugere forventer af moderne mejeriforarbejdning.
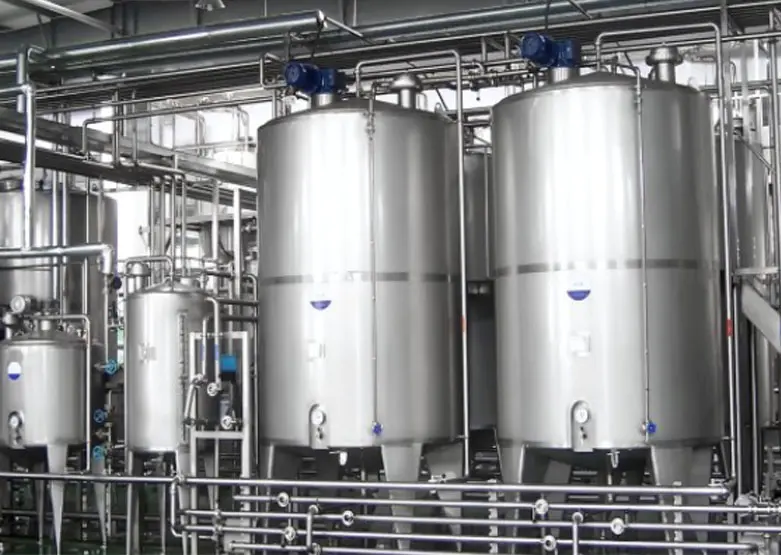
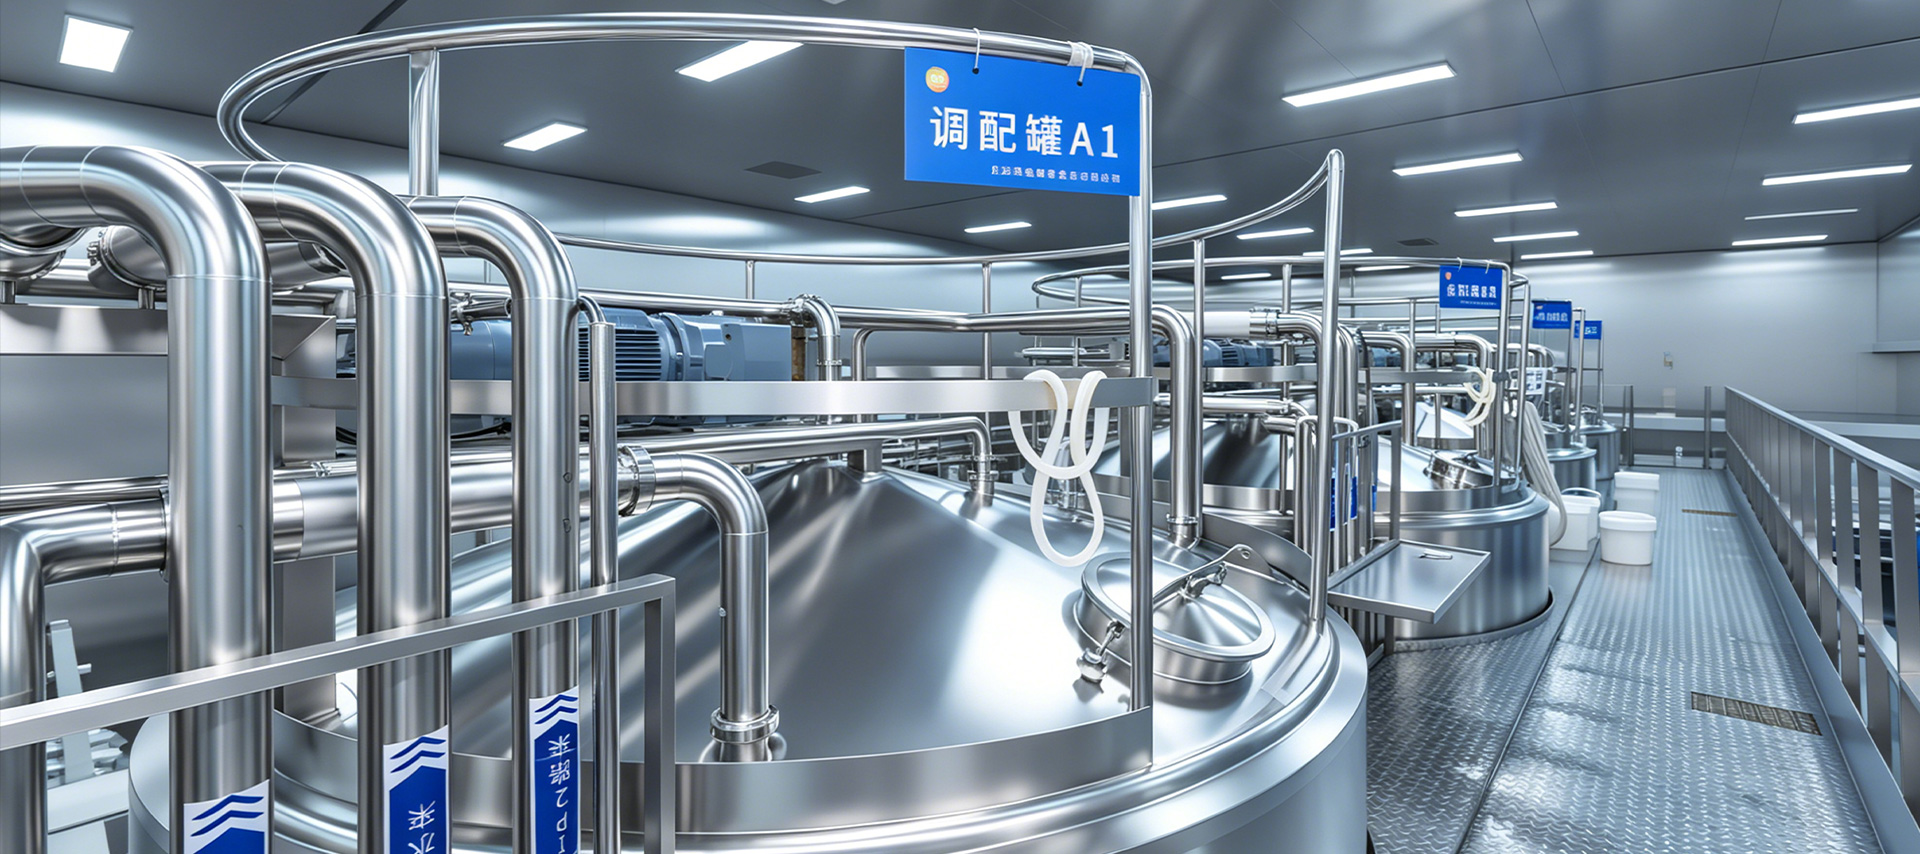
Væskeforarbejdningsoperationer i mejeri-, juice- og drikkevareindustrien, ølbrygning, kemiske og bioteknologiske industrier deler alle et fælles behov: pålideligt udstyr til midlertidigt at opbevare og blande råmaterialer, mellemprodukter eller færdigvarer inden næste produktionstrin. Enkeltlags lagertanke udfylder denne rolle effektivt og tilbyder en ligetil, omkostningseffektiv løsning til faciliteter, der ikke kræver den termiske isolering eller kappe, der findes i mere komplekse tankdesigns. At forstå, hvordan disse tanke er bygget, hvor de passer ind i en produktionslinje, og hvilke faktorer der påvirker tankvalg, hjælper facility managers og procesingeniører med at træffe informerede udstyrsbeslutninger. Hvad er en enkeltlags lagertank? A enkeltlags lagertank består af en enkeltvægskonstruktion, typisk lavet af rustfrit stål, uden det ekstra kappelag, der bruges til opvarmning, afkøling eller isolering, som findes i dobbeltkappede eller trelags tanke. Denne simplere konstruktion gør enkeltlagstanke lettere, billigere at fremstille og nemmere at rengøre og vedligeholde, mens de stadig opfylder de hygiejniske standarder, der kræves til applikationer af fødevarer, drikkevarer og farmaceutisk kvalitet. Disse tanke bruges mest til midlertidig opbevaring og blanding af flydende materialer, der ikke kræver præcis temperaturkontrol i holdeperioden. Dette omfatter bufferopbevaring mellem produktionsstadier, blanding af ingredienser, opbevaring af færdigt produkt inden emballering eller opbevaring af råvarer, der afventer yderligere forarbejdning. Nøgleindustrier, der er afhængige af enkeltlagstanke Enkeltlags lagertanke optræder på tværs af en lang række produktionsmiljøer, hver med lidt forskellige krav til tankdesign, kapacitet og omrøring. Mejeriforarbejdning I mejerianlæg bruges enkeltlagstanke ofte til at opbevare rå mælk før pasteurisering, til opbevaring af standardiseret mælk mellem forarbejdningstrinene eller til buffering af færdige produkter såsom aromatiseret mælk eller fløde før emballering. Fordi mælkeprodukter er følsomme over for forurening, skal tankens indre have glatte, polerede overflader, der minimerer bakterieopbygning og forenkler rengøring. Produktion af juice og drikkevarer Juice- og drikkevareproducenter bruger enkeltlagstanke til at blande koncentrater med vand, blande smagsstoffer og sødestoffer og opbevare færdige drikkevarer før aftapning eller konservering. Omrøring er ofte påkrævet på dette stadium for at sikre ensartet fordeling af ingredienser i hele batchen. Ølbrygning Bryggerier bruger almindeligvis enkeltlagstanke som lyse øltanke, vandopbevaringstanke eller holdebeholdere til urt og færdigøl på stadier af processen, hvor temperaturkontrol styres andre steder i systemet. Disse tanke understøtter brygningens fleksible flertrinskarakter, hvor væsken bevæger sig mellem flere beholdere, før den når pakkelinjen. Kemiske og bioteknologiske anvendelser I kemiske og bioteknologiske omgivelser fungerer enkeltlagstanke som holdebeholdere til reagenser, mellemopløsninger eller buffervæsker, der bruges i formulerings- og produktionsprocesser. Disse applikationer kræver ofte streng materialekompatibilitet, da visse kemikalier kræver specifikke legeringskvaliteter for at forhindre korrosion eller uønskede reaktioner med tankoverfladen. Konstruktionsmaterialer og designfunktioner De fleste enkeltlags lagertanke er konstrueret af 304 eller 316 rustfrit stål, hvor 316 kvalitet foretrækkes i applikationer, der involverer ætsende kemikalier, produkter med højt saltindhold eller strenge farmaceutiske krav. Den indvendige overfladefinish er typisk specificeret ved hjælp af en Ra-værdi målt i mikrometer, med glattere finish, der reducerer risikoen for produktrester og bakterievækst. Tanktoppe kan være flade, skålede eller koniske afhængigt af anvendelsen, mens bunden ofte er skrånende for at tillade fuldstændig dræning under rengøring og produktudledning. Standard fittings omfatter mandegange til intern adgang, skueglas til visuel overvågning, sanitære ind- og udløbsforbindelser og udluftningsåbninger til at styre trykændringer, når væske tilsættes eller fjernes. Omrøringsmuligheder: Med og uden blanding Enkeltlagstanke kan konfigureres med eller uden omrører, alt efter om processen kræver aktiv blanding. Tanke, der udelukkende bruges til at holde eller buffere en homogen væske, såsom færdig pasteuriseret mælk, der venter på emballering, behøver ofte ikke omrøring. I modsætning hertil kræver tanke, der bruges til at blande ingredienser, opløse pulvere eller opretholde suspension af partikler, typisk en blander. Almindelige omrørertyper omfatter topmonterede propelblandere til generel blanding, ankeromrørere til væsker med højere viskositet og sideindgangsblandere til tanke med stor diameter, hvor en topmonteret aksel ville være upraktisk. Valget af omrørerhastighed og bladdesign afhænger af væskens viskositet, den nødvendige blandingsintensitet, og om processen risikerer at indføre overskydende luft eller skum i produktet. Valg af den rigtige tankkapacitet og konfiguration Tankstørrelsen bør være baseret på produktionsvolumen, batchfrekvens og mængden af buffertid, der er nødvendig mellem behandlingsstadier. Underdimensionerede tanke kan skabe flaskehalse, der bremser produktionen, mens overdimensionerede tanke øger kapitalomkostninger og krav til gulvplads uden at tilføre proportional værdi. Ansøgning Typisk kapacitetsområde Agitation nødvendig Opbevaring af rå mælkebuffer 1.000 til 20.000 liter Valgfrit Saftblanding 500 til 10.000 liter Påkrævet Lys øl holder 1.000 til 30.000 liter Normalt ikke påkrævet Opbevaring af kemisk reagens 200 til 5.000 liter Afhænger af formulering Vedligeholdelse og sanitet Fordi enkeltlagstanke ofte bruges i fødevarer, drikkevarer og bioteknologiske applikationer, er sanitet en central del af den løbende drift. Mange tanke er designet til at understøtte clean-in-place-systemer, som cirkulerer rengørings- og desinfektionsopløsninger gennem tanken og tilhørende rørføringer uden at kræve manuel adskillelse. Spraykugler monteret inde i tanken fordeler rengøringsvæske over indvendige overflader og når områder, som ellers ville være svære at få adgang til. Rutinemæssig inspektion af pakninger, ventiler og svejsede sømme hjælper med at forhindre lækager og forureningsrisici. Faciliteter, der håndterer stærkt regulerede produkter, såsom lægemidler eller modermælkserstatningsingredienser, følger ofte strengere valideringsprotokoller for at bekræfte, at rengøringscyklusser konsekvent opfylder mikrobielle kontrolstandarder. Nøglefaktorer at evaluere før køb At vælge den rigtige enkeltlags lagertank indebærer en afvejning af flere praktiske faktorer, der er specifikke for den påtænkte anvendelse. Bekræft, at materialekvaliteten matcher de kemiske eller biologiske kompatibilitetskrav for den væske, der opbevares. Bestem, om omrøring er nødvendig, og vælg i så fald en passende blandertype og motorstørrelse for væskens viskositet. Bekræft, at tanken indeholder korrekte sanitære fittings og understøtter procedurer for rengøring på stedet, hvis det kræves af lovmæssige standarder. Vurder krav til gulvplads og strukturel støtte, især for større lodrette tanke, der kan have brug for forstærkede fundamenter. Overvej fremtidig produktionsvækst, når du vælger kapacitet, hvilket tillader en vis fleksibilitet uden at overinvestere væsentligt i uudnyttet volumen. Enkeltlags lagertanke forbliver et praktisk, alsidigt valg til faciliteter, der har brug for pålidelig holde- og blandekapacitet uden de ekstra omkostninger og kompleksiteten ved termisk kappe. Ved omhyggeligt at afstemme tankmateriale, konfiguration, omrøring og kapacitet til de specifikke krav fra mejeri-, drikkevare-, brygnings-, kemiske eller bioteknologiske processer, kan facility managers opnå pålidelig ydeevne og samtidig holde udstyrsinvestering proportional med det faktiske produktionsbehov.
Forstå det fulde omfang af en produktionslinje til behandling af tedrik Den kommercielle produktion af tedrikke involverer langt mere end at brygge en kande te og forsegle den i en flaske. En fuldt integreret produktionslinje til behandling af tedrik kombinerer præcis håndtering af ingredienser, termisk behandling, steril påfyldning og automatiseret emballering i et kontinuerligt system med høj output. Uanset om slutproduktet er drikkeklar (RTD) grøn te, sort te med mælk eller urteinfusioner, følger den underliggende produktionslogik en struktureret sekvens af operationer. At forstå hvert trin hjælper producenterne med at identificere effektivitetsmangler, sikre overholdelse af fødevaresikkerheden og skalere output uden at ofre produktkvaliteten. Råvaremodtagelse og forbehandling Hvert produktionsforløb begynder med råvareindtag. Tørre teblade, planteekstrakter, sødemidler, tilsætningsstoffer og vand modtages og inspiceres i forhold til etablerede kvalitetsspecifikationer. For løsbladede input vurderes fugtindhold, partikelstørrelse og mikrobiel belastning, før materialer kommer ind i forarbejdningsgulvet. Vandbehandling er lige så kritisk, da hane- eller brøndvand skal renses gennem omvendt osmose (RO) filtrering og deionisering for at fjerne klor, tungmetaller og opløste faste stoffer, der ellers ville ændre smag og stabilitet. Tørre ingredienser opbevares typisk i klimakontrollerede siloer eller forseglede beholdere for at forhindre sammenklumpning og forurening. Flydende ingredienser såsom koncentrerede planteekstrakter eller smagsstoffer opbevares i rustfri ståltanke med omrøringssystemer. Forbehandlingsstadiet sætter kvalitetsbasislinjen for alt downstream, hvilket gør leverandørkvalificering og indgående inspektion til uomsættelige trin i enhver veladministreret linje. Udvinding og Brygning Ekstraktionstrinnet omdanner rå tematerialer til en koncentreret flydende base. Industrielle te-ekstraktionssystemer falder typisk i to kategorier: varmtvandsekstraktion og koldbrygekstraktion. Varmtvandsekstraktion bruger temperaturer fra 75°C til 95°C, afhængigt af tesorten, til at opløse catechiner, koffein, theanin og aromatiske forbindelser inden for en kontrolleret kontakttid. Koldbryggesystemer fungerer ved temperaturer under 20°C over længere perioder, hvilket giver en jævnere smagsprofil med lavere bitterhed, men kræver længere cyklustider og større tankkapacitet. Nøgle ekstraktionsparametre Tabellen nedenfor opsummerer standarddriftsområderne for almindelige tetyper i et kontinuerligt varmt ekstraktionssystem: Te type Ekstraktionstemperatur (°C) Kontakttid (min) Te-vand-forhold Grøn te 75-80 3-6 1:80 til 1:100 Sort te 88-95 4-8 1:60 til 1:80 Oolong te 82-88 4-7 1:70 til 1:90 Urteinfusion 90-95 5-10 1:50 til 1:70 Efter ekstraktion passerer væsken gennem et filtreringstrin, der fjerner brugte blade og suspenderede stoffer. Kontinuerlige bæltepresser, centrifuger eller plade-og-ramme-filtre bruges almindeligvis, efterfulgt af en sekundær mikrofiltreringsmembran for at opnå den klarhed, der forventes i kommerciel te på flaske. Blanding, standardisering og formeljustering Når basistevæsken er tilberedt, kommer den ind i en blandetank, hvor sødestoffer, syrer, stabilisatorer, vitaminer eller smagsstoffer tilsættes i henhold til produktformlen. Automatiserede doseringssystemer bruger flowmålere og vejeceller til at sikre, at hver ingrediens tilsættes inden for stramme tolerancebånd. Til mælkete-varianter bruges emulgeringsudstyr til jævnt at sprede fedtholdige mejeri- eller plantebaserede ingredienser i hele den flydende matrix. Standardisering involverer justering af brix (sukkerindhold), pH og Brix-til-syre-forhold for at opfylde den målrettede sensoriske profil. Inline refraktometre og pH-sensorer giver feedback i realtid til kontrolsystemet, hvilket muliggør automatiske korrektioner, før produktet går over til termisk behandling. Denne fase er, hvor meget af batch-til-batch-konsistensarbejdet foregår, og det kræver tæt koordinering mellem formelteamet og produktionsoperatørerne. Termisk behandling: Pasteurisering og UHT Termisk behandling er det mest kritiske fødevaresikkerhedstrin i hele produktionslinjen til fremstilling af tedrik. To hovedmetoder anvendes afhængigt af emballageformat og ønsket holdbarhed: HTST-pasteurisering (kort tid med høj temperatur): Produktet opvarmes til ca. 85–95°C i 15–30 sekunder ved hjælp af en pladevarmeveksler og afkøles derefter hurtigt. Denne metode er velegnet til varmefyldte glasflasker og PET-beholdere med aluminiumshætter, der opnår en holdbarhed på 6 til 12 måneder ved omgivelsestemperatur. UHT-behandling (ultra høj temperatur): Produktet når 130-145°C i 2-6 sekunder, hvilket eliminerer alle vegetative organismer og de fleste sporer. UHT-behandling er parret med aseptiske påfyldningssystemer for at opnå forlænget holdbarhed på 12-18 måneder uden køling, hvilket gør den ideel til Tetra Pak karton og aseptiske PET-formater. Valget mellem disse to metoder påvirker ikke kun udstyrsinvesteringen, men også smagsprofilen af det endelige produkt. UHT-behandlede teer udvikler ofte en kogt note på grund af Maillard-reaktioner ved forhøjede temperaturer, som skal styres gennem formeljusteringer eller smagsmaskeringsmidler. Påfyldnings- og tætningssystemer Påfyldningstrinnet skal opretholde den sterilitet, der er etableret under termisk behandling. Tre påfyldningstilgange er standard på tværs af branchen: Hot Fyld: Produktet fyldes ved 85–90°C direkte i præformede PET- eller glasbeholdere. Den resterende varme steriliserer beholderens headspace. Efter forsegling vendes beholderne kort for at sterilisere lågets indre, hvorefter de føres gennem en køletunnel. Dette system har lavere udstyrsomkostninger, men begrænser beholderdesign på grund af termiske kontraktionseffekter. Kold fyld med tunnelpasteurisering: Produktet fyldes koldt i lukkede beholdere, som derefter føres gennem en tunnelpasteurisator. Denne metode tillader mere fleksible beholderformer, men tilføjer energiomkostninger og krav til gulvplads. Aseptisk fyldning: Beholdere og lukninger steriliseres separat ved hjælp af hydrogenperoxid eller UV-behandling, og påfyldning sker i et klasse 100 renrumsmiljø. Dette er den mest kapitalkrævende mulighed, men giver den bedste produktstabilitet og den bredeste pakkeformatkompatibilitet. Nøjagtigheden af fyldevolumen overvåges gennem in-line kontrolvægte eller flowmålere, med automatiske afvisningssystemer, der fjerner under- eller overfyldte beholdere, før de når forseglingsenheden. Mærkning, kodning og sekundær emballage Efter forsegling bevæger beholderne sig gennem etiketteringsmaskiner, der påfører trykfølsomme, krympe- eller limpåførte etiketter med præcis registrering. Højhastigheds-inkjet- eller laserkodere udskriver lotnumre, fremstillingsdatoer og bedst-før-datoer direkte på beholdere eller hætter. Synsinspektionssystemer kontrollerer for manglende etiketter, skæv påføring og ulæselige koder, før beholderne går videre til sekundær emballage. Sekundær emballage involverer at gruppere individuelle beholdere i multipakninger, indsætte dem i kartoner eller pakke dem ind i krympefilm. Automatiserede kasseopstillere, produkttransportører og kassepakkere danner og fylder forsendelseskasser til hastigheder, der er synkroniseret med opstrømspåfyldningssystemet. Pallering af robotter stabler sager på paller efter forudprogrammerede mønstre, der optimerer laststabilitet og lagerstablingseffektivitet. Kvalitetskontrolintegration på tværs af linjen Moderne te-drik forarbejdning produktionslinjer integrere kvalitetskontrol på alle trin i stedet for udelukkende at stole på end-of-line inspektion. Kritiske kontrolpunkter omfatter ekstraktionstemperatur og -tid, uklarhed efter filtrering, blanding af brix og pH, termisk procesdødelighed (F-værdi eller tilsvarende logreduktion), fyldvægt og tætningsintegritet. Hver af disse parametre logges af SCADA- eller PLC-systemet og gemmes med henblik på batchsporbarhed. Sensoriske evalueringspaneler vurderer smag, farve og aroma fra hver produktionsbatch ved hjælp af standardiserede protokoller. Mikrobiologisk testning af tilbageholdte prøver bekræfter sterilitet, før produktet frigives fra lageret. For eksportmarkeder dækker yderligere overensstemmelseskontrol tungmetalgrænser, niveauer af pesticidrester i te-inputtet og emballagemigrationstest. Overvejelser om automatisering og linjeintegration Linjeeffektiviteten i en tedrikproduktionsfacilitet bestemmes ikke kun af den enkelte maskinhastighed, men af hvor godt hvert trin er integreret. Buffertanke mellem udsugning og fyldning beskytter mod opstrøms forsinkelser. Automatiserede CIP-systemer (Clean-in-Place) cykler behandlingsrørsystemet gennem kaustik-, syre- og skyllesekvenser mellem produktionskørsler, hvilket minimerer nedetid og reducerer risikoen for krydskontaminering. OEE-sporing (Overall Equipment Effectiveness) hjælper driftsteams med at kvantificere tilgængelighedstab, hastighedstab og kvalitetstab separat, hvilket muliggør målrettede forbedringshandlinger snarere end brede kapacitetsopgraderinger. Ved at vælge den rigtige kombination af termisk behandling, påfyldningsteknologi og beholderformat tidligt i projektdesignfasen undgås omkostningstunge eftermonteringer senere. Producenter, der skalerer fra 5.000 flasker i timen til 30.000 flasker i timen, står ikke kun over for udfordringer med dimensionering af udstyr, men også ændringer i CIP-sekvensering, forsyningsforsyning og kvalitetssystemdokumentation. Planlægning af produktionslinjen som et integreret system fra starten er det, der adskiller bæredygtig opskalering fra reaktiv problemløsning.
Nøglestadier i en produktionslinje til fremstilling af bærpuré A produktionslinje for bærpuré tager rå frugt gennem en sekvens af mekaniske og termiske forarbejdningstrin for at producere en glat, holdbar puré, der er egnet til brug i juice, yoghurt, marmelade, bagerifyld eller drikkevarekoncentrater. Den generelle strøm bevæger sig fra sortering og vask, gennem knusning og pulpdannelse, til raffineringsstadier, der fjerner frø og skind, efterfulgt af pasteurisering og endelig påfyldning i lager- eller forsendelsesbeholdere. Hvert trin i denne sekvens påvirker direkte det endelige produkts tekstur, farvebevarelse og mikrobielle sikkerhed, hvilket er grunden til, at valg af udstyr ved hvert trin skal matche de specifikke egenskaber for den bærsort, der behandles. Bær giver unikke forarbejdningsudfordringer sammenlignet med fastere frugter på grund af deres høje fugtindhold, sarte hudstruktur og i mange tilfælde små frø indlejret i kødet, som skal adskilles uden for stort tab af brugbar frugtkød. En veldesignet produktionslinje tager højde for disse egenskaber på hvert trin i stedet for at være afhængig af generisk frugtforarbejdningsudstyr, som muligvis ikke håndterer bær effektivt. Sortering, vask og tilberedning af rå bær Den første fase af enhver bærpurélinje involverer fjernelse af beskadiget frugt, stængler, blade og fremmedaffald, før vaskningen begynder, da behandling af forurenet eller fordærvet frugt kan kompromittere hele batchen nedstrøms. Optiske sorteringsmaskiner, som bruger kameraer og nogle gange nær-infrarøde sensorer til at detektere farve- og overfladefejl, er blevet mere og mere almindelige på større produktionslinjer, fordi de kan identificere skimmelsvamp, umodne frugter eller fremmedlegemer langt hurtigere og mere konsekvent end manuel inspektion alene. Efter sortering passerer bær typisk gennem et boble- eller sprayvaskesystem designet til at fjerne snavs og overfladerester uden at ødelægge den sarte frugt. Boblevaskere bruger stigende luftbobler til forsigtigt at agitere frugten i et vandbad, hvilket generelt foretrækkes frem for højtrykssprøjtesystemer til bløde bær som hindbær eller brombær, der kan blive beskadiget af direkte vandstrålepåvirkning. Knusning, enzymbehandling og raffinering Når de er renset, bevæger bær sig ind i knusnings- og pulpfasen, hvor mekaniske piskere eller knusevalser nedbryder frugten til en grov mos. Denne rå mos indeholder stadig frø, hudfragmenter og i nogle tilfælde stilke, der skal fjernes, før puréen når sin endelige glatte konsistens. Pectinase Enzyme Behandling Mange bærsorter, især jordbær og blåbær, indeholder pektin, der gør mosen tykkere og gør det sværere at adskille frø og skind effektivt under raffinering. Tilsætning af pectinase-enzym på dette stadium nedbryder pektinstrukturen, reducerer viskositeten og forbedrer saft- og frugtkødsudbyttet under det efterfølgende raffineringstrin. Enzymdosering og reaktionstid skal kontrolleres nøje, da både utilstrækkelig og overdreven behandling kan påvirke den endelige purés tekstur og farvestabilitet. Udstyr til afstening og afsåning Efter enzymbehandling passerer mæsken gennem en raffineringsmaskine, ofte kaldet en paddle finisher eller skruepresse, som tvinger frugtkødet gennem en perforeret sigte, mens frø, hudfragmenter og eventuelle resterende stængler adskilles og tømmes separat. Skærmens maskestørrelse vælges baseret på den ønskede endelige tekstur, med finere skærme, der producerer en glattere puré på bekostning af lidt lavere samlet udbytte, da noget brugbart papirmasse uundgåeligt bliver udledt sammen med frø og hudaffald ved strammere maskeindstillinger. Sammenligning af pasteurisering og aseptiske påfyldningsmetoder Varmebehandling er nødvendig for at deaktivere ødelæggende mikroorganismer og enzymer, som ellers ville fortsætte med at nedbryde puréens farve og smag under opbevaring. Den valgte metode påvirker både holdbarheden og den nødvendige udstyrsinvestering til produktionslinjen. Metode Typisk temperatur Holdbarhedspåvirkning HTST Pasteurisering 85°C til 95°C, kort hold Køleopbevaring, uger til måneder Aseptisk behandling 90°C til 110°C, ultrakort hold Omgivende opbevaring, op til 12 måneder Hot Fyld 85°C til 90°C ved påfyldning Omgivende opbevaring, flere måneder Aseptisk forarbejdning kræver en højere udstyrsinvestering, da puréen skal afkøles hurtigt efter varmebehandling og fyldes i præsteriliseret emballage i et fuldstændigt lukket sterilt miljø for at forhindre genkontaminering. Denne metode er generelt begunstiget af større operationer, der leverer bulk industrielle kunder, da den forlængede omgivende holdbarhed forenkler logistikken og reducerer behovet for kølekædetransport og opbevaring. Udstyrsovervejelser for forskellige bærtyper Forskellige bærvarianter kræver justeringer af udstyrsindstillinger og nogle gange helt forskellige maskinkonfigurationer for at kunne behandles effektivt. Jordbær, med deres relativt store størrelse og blødere kød, har generelt brug for blidere knuseruller sat med bredere frigang for at undgå overdreven frøfragmentering, som kan introducere bitter smag i den endelige puré, hvis frøene knuses for aggressivt. Blåbær kræver på grund af deres lille størrelse og hårdere hud ofte et finere indledende knusningsstadium, men drager fordel af mindre aggressiv raffinering, da deres frø er små nok til, at fuldstændig fjernelse er mindre kritisk for det endelige produkts tekstur. Hindbær og brombær kræver omhyggelig frøadskillelse på grund af deres mange små, hårde frø, der kan påvirke mundfølelsen negativt, hvis de ikke filtreres tilstrækkeligt. Jordbær har brug for blidere mekanisk håndtering gennem hele linjen på grund af deres blødere kød og højere modtagelighed for blå mærker og hurtig oxidation. Tranebær, der er fastere og mere sure, kræver ofte et længere forbehandlingstrin for knusning eller dampning for at blødgøre huden, før effektiv pulpdannelse kan forekomme. Blåbær drager fordel af farvebeskyttende håndtering, da deres anthocyaninpigmenter er følsomme over for oxidation og forlænget eksponering for metalbearbejdningsoverflader. Vedligeholdelse af hygiejne- og fødevaresikkerhedsstandarder Produktionslinjer for bærpuré skal designes med rengøring og sanitet for øje fra starten, da frugtpulp-rester, der er tilbage i udstyrssprækker, hurtigt kan blive grobund for skimmelsvamp og bakterier mellem produktionskørsler. Rustfri stålkonstruktion i hele linjen, kombineret med sanitære tri-clamp fittings frem for gevindrørforbindelser, gør adskillelse og rengøring betydeligt hurtigere og mere grundig mellem batcherne. Mange faciliteter implementerer clean-in-place-systemer, som cirkulerer rengørings- og desinfektionsløsninger gennem lukkede dele af linjen uden at kræve fuld manuel adskillelse, hvilket reducerer både arbejdstid og risikoen for ufuldstændig rengøring i svært tilgængelige områder. Regelmæssig mikrobiel testning af både råmaterialer og færdige purébatcher, kombineret med dokumenterede rengøringsplaner, understøtter overholdelse af fødevaresikkerhedscertificeringer såsom HACCP eller BRC, som mange kommercielle købere kræver, før de accepterer at købe puré fra en given leverandør. Maksimering af udbytte og reduktion af spild Maksimering af brugbart pureudbytte og minimering af spild under raffineringsstadiet kræver afbalancering af skærmmaskevalg, enzymdosering og maskingennemløbshastighed i forhold til den ønskede endelige teksturspecifikation. Hvis raffineringsudstyret køres for hurtigt, kan det efterlade overdreven brugbar pulp fanget i frø- og skindudledningsstrømmen, mens det at køre for langsomt reducerer den samlede produktionskapacitet uden nødvendigvis at forbedre udbyttet yderligere. Mange faciliteter prøver og analyserer regelmæssigt deres frø- og hudbiproduktstrøm for at bekræfte, at udbyttetab forbliver inden for et acceptabelt interval, og justerer skærmstørrelsen eller enzymbehandlingstiden, når tabene begynder at stige. Biproduktstrømme fra raffineringsstadiet, herunder frø og skind, omdannes i stigende grad af nogle forarbejdningsvirksomheder til sekundære produkter såsom frugtfibertilskud eller naturlige farvestofekstrakter, hvilket gør det, der tidligere var en omkostning til bortskaffelse af affald, til en ekstra indtægtsstrøm for driften.
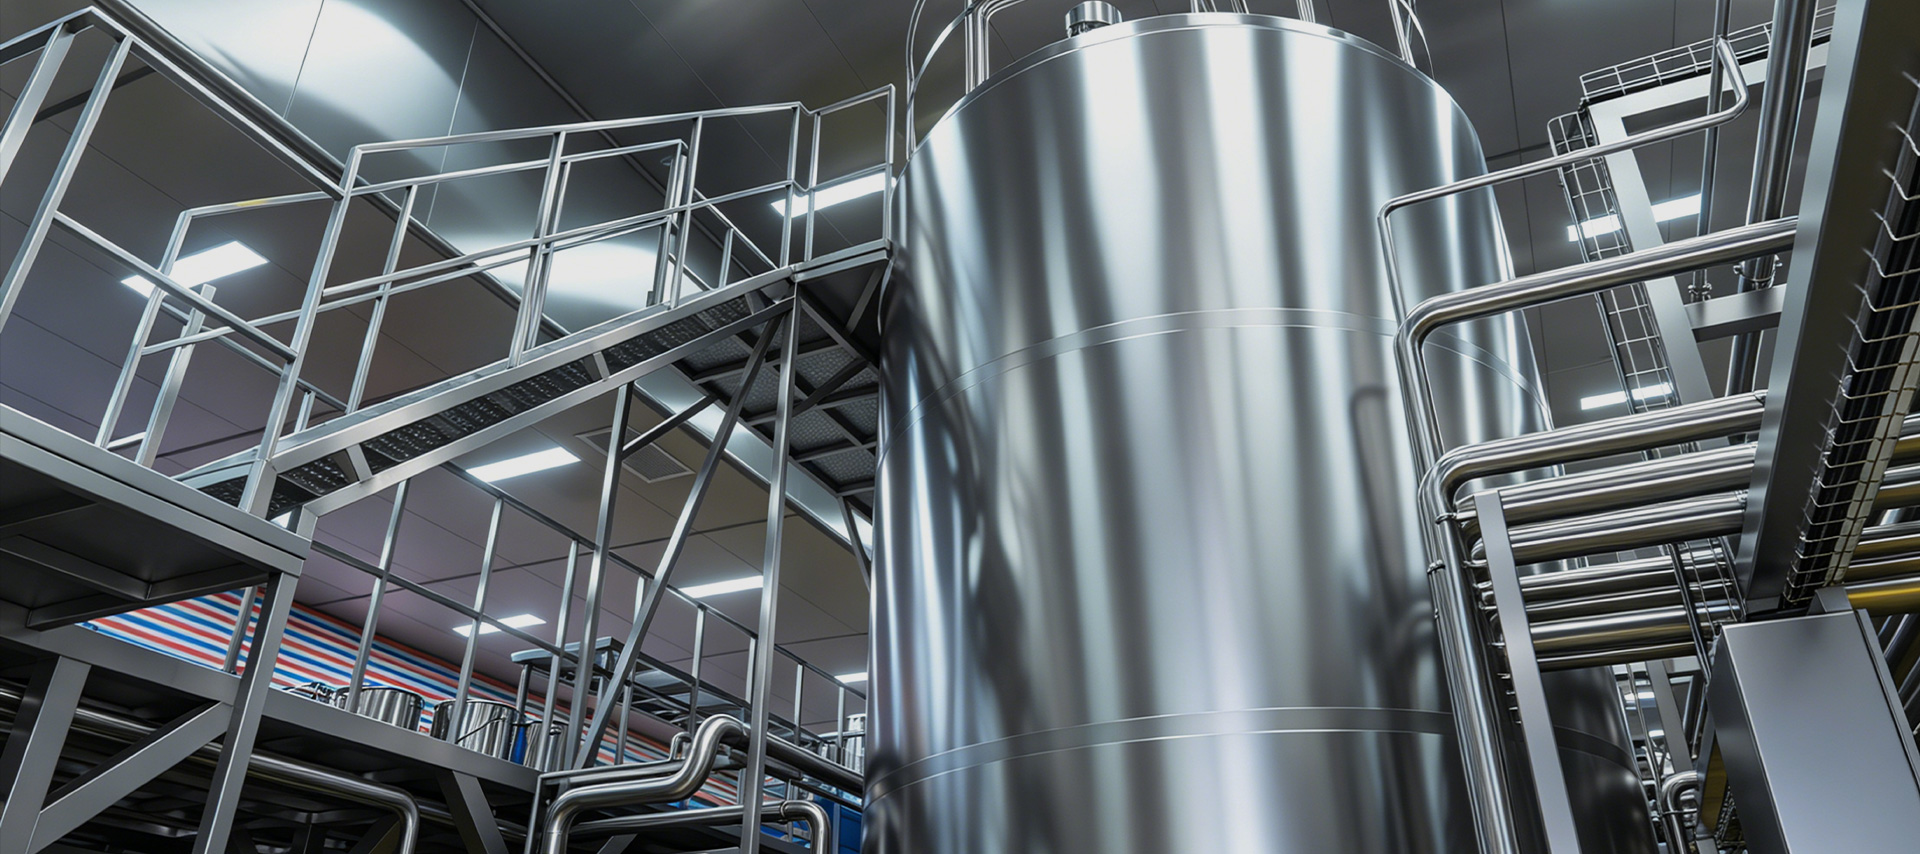
For store mejeristationer og mælkeforarbejdningsanlæg bestemmes råmælkskvaliteten ikke udelukkende af besætningen - den er lige så formet af, hvad der sker i timerne mellem malkning og forarbejdning. Temperaturkontrol, hygiejniske opbevaringsforhold og ensartet omrøring under opbevaring påvirker alle direkte bakterietallet, fedtkuglernes stabilitet og sensoriske egenskaber af mælken, der til sidst når forbrugerne. En stor udendørs mælkeopbevaringstank er det centrale stykke infrastruktur, der styrer dette kritiske vindue, og at vælge, installere og betjene en korrekt er en af de mest konsekvensbeslutninger, som en mejerichef vil tage. Denne artikel giver en detaljeret, praktisk gennemgang af store udendørs mælketanke — deres designfunktioner, nøglekomponenter, dimensioneringsovervejelser, driftskrav og egnethed til anvendelser ud over mejeriprodukter, herunder opbevaring af fødevarer og farmaceutiske væsker. Hvorfor udendørs installation kræver specifikke designstandarder I modsætning til indendørs silotanke installeret i temperaturkontrollerede forarbejdningshaller, er udendørs mælkelagertanke udsat for direkte solstråling, udsving i omgivende temperatur, nedbør, vind og i nogle klimaer frost eller ekstrem varme. Disse miljøbelastninger stiller designkrav, der er væsentligt mere krævende end dem for indendørs ækvivalenter med samme kapacitet. Den ydre skal af en udendørs mælketank er fremstillet af fødevaregodkendt 304 eller 316L rustfrit stål med en poleret indvendig overflade (typisk Ra ≤ 0,8 µm) for at minimere bakteriel vedhæftning og lette effektiv rengøring. Mellem de indre og ydre skal indsprøjtes højdensitet polyurethanskumisolering - typisk 100 til 150 mm tyk - under tryk for at danne en sømløs, hulrumsfri termisk barriere. Dette isoleringslag er det, der gør det muligt for tanken at holde mælketemperaturer på eller under 4°C, selv når omgivelsestemperaturerne overstiger 35°C, uden kontinuerlig kompressordrift. Den udvendige beklædning er normalt en mat eller børstet rustfrit stålbeklædning eller et aluminiseret panel, der reflekterer solvarmebelastningen. I områder med høj UV-intensitet installeres yderligere reflekterende belægninger eller parasoller nogle gange over tankkuplen for at reducere den termiske belastning af kølesystemet. Benstøtter og bundrammer er designet til udendørs jordforankring med foranstaltninger til drænafstrømning og udelukkelse af skadedyr på fundamentsniveau. Kernekomponenter og deres funktioner En velspecificeret stor udendørs mælkelagertank integrerer flere systemer, der arbejder sammen for at opretholde mælkekvaliteten, muliggøre sikker drift og understøtte overholdelse af lovgivningen. Følgende komponenter er standard på industrielle enheder: Køle- og kølesystem Kølesystemet består af en fordamperspole, der er svejset direkte til den ydre overflade af den indre tankvæg - et design kendt som direkte ekspansion (DX) eller direkte køling. Kølemiddel cirkulerer gennem disse spoler og absorberer varme fra mælken og afkøler den hurtigt. Kompressorenheden og kondensatoren er monteret separat, enten på en platform ved siden af tanken eller på en skrid ved siden af. Til meget store tanke (over 50.000 liter) bruges nogle gange glykolbaserede indirekte kølekredsløb i stedet for DX-systemer, da de tillader en enkelt chiller at betjene flere tanke og reducerer risikoen for kølemiddelforurening i tilfælde af en spolelækage. Omrøringssystem Mælk er ikke en homogen væske - fedtkugler er mindre tætte end den vandige fase og vil creme opad inden for 30 til 60 minutter, hvis mælken efterlades uforstyrret. Et omrøringssystem forhindrer denne adskillelse og sikrer også ensartet temperaturfordeling i hele tankvolumenet. De fleste store udendørs tanke bruger en motoriseret omrører med lav forskydning, der er monteret gennem den øverste eller sidemanchet, med skovlhjul eller propelhjul i rustfrit stål, der er dimensioneret til tankens diameter. Omrøringshastigheden er typisk 10 til 30 RPM - hurtig nok til at opretholde homogenitet, langsom nok til at undgå at beskadige fedtkugler eller inkorporere luft, hvilket ville fremme oxidation og udvikling af dårlig smag. CIP vaskesystem Det integrerede Clean-In-Place (CIP) vaskesystem gør det muligt at rengøre og desinficere tankens indre uden adskillelse ved hjælp af automatiske spraykugler eller roterende jethoveder monteret inde i tankkuplen. En standard CIP-cyklus for en mælkelagertank involverer en forskylning med koldt vand for at skylle resterende mælk, en alkalisk vask (typisk 1-2% NaOH-opløsning ved 70-75°C) for at fjerne protein- og fedtaflejringer, en mellemskylning, en syreskylning (0,5-1% salpeter- eller fosforsyrebelægninger) for at opløse en endelig desinficering af mineraler. Hele cyklussen tager typisk 45 til 90 minutter og styres af en PLC-baseret CIP-controller med automatisk ventilsekvensering og konduktivitetsverifikation af skyllevand. Instrumenter til temperaturvisning og overvågning Mælkeopbevaringstemperatur er et kritisk kontrolpunkt under både fødevaresikkerhedslovgivningen og mejeriindustriens standarder. Store udendørs tanke er udstyret med PT100 modstandstemperaturdetektorer (RTD'er) i flere højder inde i tanken - typisk i bunden, midterste niveau og nær toppen - for at bekræfte ensartet nedkøling over hele volumen. Digitale temperaturdisplays er monteret i operatørens øjenhøjde på tankens ydre, og i moderne installationer transmitteres temperaturdata i realtid til et centralt SCADA eller farm management system. Højtemperaturalarmrelæer udløser hørbare og visuelle alarmer, hvis mælketemperaturen stiger over en forudindstillet tærskel (typisk 6°C), hvilket giver operatørerne mulighed for at gribe ind, før produktsikkerheden kompromitteres. Væskeniveauindikatorer og skueglas Nøjagtig væskeniveauovervågning tjener både drifts- og sikkerhedsfunktioner. Eksternt monterede flydertype eller trykbaserede niveautransmittere giver kontinuerlige volumenaflæsninger på betjeningspanelet. Disse instrumenter er kalibreret til den specifikke tankgeometri og outputdata i både procentdel fuldt og absolut volumen (liter). Et skueglasrør i rustfrit stål med graduerede markeringer på tankens ydre giver en direkte visuel krydstjek af niveauaflæsningen og er især nyttig under mælkeindtagelse eller overførsel. Nogle installationer har også en høj-niveau alarm for at forhindre overfyldning og spild. Belysning og adgangsbestemmelser Intern LED-belysning er monteret gennem den øverste kuppel for at oplyse tankens indre under inspektion, prøveudtagning eller vedligeholdelse. Lysene er forseglet til IP68 standard for at modstå fugt og er typisk lavvarme LED-enheder for at undgå lokal opvarmning af mælkeoverfladen. Adgang til interiøret er givet gennem en top-indgang manway (typisk 500 mm diameter på store tanke), forsynet med et hængslet, pakningsforseglet dæksel, der kan åbnes til manuel inspektion eller CIP sprøjtehoved installation. En fast eller teleskopisk indvendig stige kan også installeres til tanke over 3 meter i højden. Kapacitetsvalg og størrelsesretningslinjer Valg af den rigtige tankkapacitet er en funktion af den daglige mælkeindtagsvolumen, indsamlingshyppighed og behandlingsplan. Som en praktisk regel bør lagerkapaciteten dække mindst 24 timers spidsbelastningsvolumen for at give en buffer mod indsamlingsforsinkelser, nedetid i behandlingslinjen eller afbrydelser af tankskibs planlægning. For store indsamlingsstationer, der samler mælk fra flere gårde, er 48-timers lagerkapacitet ofte specificeret for at imødekomme weekend- eller ferieforarbejdningshuller. Facilitets skala Dagligt indtagsvolumen Anbefalet tankkapacitet Typisk konfiguration Mellem mejeristation 10.000–20.000 L/dag 20.000–30.000 L 1-2 tanke Stort indsamlingscenter 30.000–60.000 L/dag 50.000-100.000 L 2-3 tanke Industrielt forarbejdningsanlæg 100.000 L/dag 200.000–500.000 L i alt Flere tanke i batteri Installation af flere mellemstore tanke frem for en enkelt meget stor tank giver driftsmæssige fordele: En tank kan tages offline til rengøring eller vedligeholdelse, mens de andre forbliver i drift, og indgående mælk fra forskellige gårde eller kvalitetskvaliteter kan opbevares separat med henblik på sporbarhed. Anvendelser ud over mejeri: Opbevaring af fødevarer og farmaceutiske væsker Selvom opbevaring af mælkemælk er den primære anvendelse, gør designprincipperne for en stor udendørs mælkeopbevaringstank - hygiejnisk rustfri stålkonstruktion, isoleret skal, CIP-kompatibilitet og præcis temperaturkontrol - den lige så velegnet til en række andre væskeopbevaringsapplikationer i fødevare- og medicinalindustrien. Faciliteter, der behandler frugtjuice, flydende æg, spiselige olier, sirupper eller farmaceutiske mellemprodukter, bruger ofte strukturelt identiske tanke med mindre ændringer af pakningsmaterialer, omrørerdesign eller temperaturindstillingsområde. Nøgleapplikationer på tværs af industrien omfatter: Opbevaring af afkølet juice og drikkevarekoncentrat før blanding eller aftapning Beholdere til flydende sukker og glukosesirup i konfekture- og bagerifabrikker Opbevaring af fermenteringsbouillon eller kulturmedium i farmaceutiske og bioteknologiske faciliteter Opbevaring af rå ægvæske ved 2-4°C mellem brydning og pasteurisering i ægforarbejdningsanlæg Opbevaring af spiselig oliebuffer med nitrogentæppe for at forhindre oxidation Når du specificerer en tank til ikke-mejeriapplikationer, er det vigtigt at verificere, at paknings- og tætningsmaterialer er kompatible med den specifikke væske, der opbevares - fluorsilicone eller EPDM-tætninger kan være påkrævet i stedet for standard silikone af mejerikvalitet til sure eller opløsningsmiddelholdige produkter. Omrørerens drejningsmomentspecifikationer skal muligvis også øges for tyktflydende produkter såsom tykke sirupper eller frugtpurékoncentrater. Operationel bedste praksis for langsigtet ydeevne Levetiden for en stor udendørs mælketank afhænger i høj grad af, hvor konsekvent den vedligeholdes. CIP-cyklusser skal udføres efter hver tømning af tanken - at springe over eller forkorte rengøringscyklusser fører til biofilmdannelse på tankoverflader, hvilket bliver gradvist sværere at fjerne og til sidst kompromitterer mælkekvaliteten. CIP-kemiske koncentrationer og temperaturer bør verificeres ved titrering eller konduktivitetstest i stedet for at antages alene ud fra doseringspumpens indstillinger. Vedligeholdelse af køleanlæg er lige så kritisk. Kondensatorspoler på udendørs installationer akkumulerer støv, insekter og affald, der reducerer varmevekslingseffektiviteten og øger kompressorens driftstimer. En månedlig visuel inspektion og trykluftrensning af kondensatorfinnerne kombineret med et kvartalsvis kølemiddelpåfyldningstjek og årlig kompressorolieanalyse vil forlænge udstyrets levetid betydeligt og reducere energiforbruget. Temperaturregistreringskalibrering bør udføres mindst årligt mod et certificeret referencetermometer for at sikre, at loggede temperaturdata forbliver juridisk forsvarlige til fødevaresikkerhedsaudits. Endelig bør tankfundamenter og støttestrukturer inspiceres årligt for korrosion, sætning eller revner, især i områder med aggressiv jord eller sæsonbestemt frosthævning. En tank, der skifter ud af niveau med selv et par grader, kan påvirke omrørerens lejebelastninger, væskeniveausensorens nøjagtighed og fuldstændig dræning under CIP — små vedligeholdelsesinvesteringer på fundamentniveau forhindrer meget større driftsproblemer nedstrøms.
Hvordan forvandler en produktionslinje til forarbejdning af stenfrugtpuré frisk frugt til markedsklare produkter? Stenfrugter - herunder fersken, abrikos, blomme, kirsebær, mango og oliven - er blandt de mest kommercielt værdifulde frugtkategorier i den globale fødevare- og drikkevareindustri. Deres rige smagsprofiler, naturlige sødme og høje næringsindhold gør dem til ideelle kandidater til en bred vifte af forarbejdede produkter: fra rene frugtpuréer og aromatiseret smørepålæg til bagerifyld, syltetøjsbaser og tilsætningsstoffer til drikkevarer. Men at konvertere frisk stenfrugt til en stabil puré af høj kvalitet kræver en omhyggeligt konstrueret produktionslinje, der adresserer de unikke strukturelle og biokemiske udfordringer, som disse frugter præsenterer - især den hårde pit i midten. Denne artikel undersøger det fulde stenfrugtpuré forarbejdning produktionslinje i praktiske detaljer, der dækker hvert behandlingstrin, det involverede udstyr og de specifikke produktoutput, linjen kan understøtte. Råvaremodtagelse og Forsortering Produktionsprocessen begynder med modtagelse og inspektion af indgående rå frugt. Stenfrugter er meget letfordærvelige og følsomme over for blå mærker, hvilket betyder, at hurtig og omhyggelig håndtering ved modtagelsen er afgørende for at bevare frugtkødets kvalitet og minimere oxidation. Ved levering vejes, udtages frugtpartier og testes for nøglekvalitetsparametre, herunder Brix (sukkerindhold), pH, farveensartethed og synlige defektrater. Forsortering udføres på rulle- eller vibrationstransportører, hvor beskadigede, overmodne eller underdimensionerede frugter fjernes - enten manuelt eller gennem optiske sorteringssystemer udstyret med nær-infrarøde (NIR) kameraer. For premium produktlinjer såsom honningferskenpuré eller enkeltsorts kirsebærpuré håndhæves stramme råvarespecifikationer på dette stadium for at sikre smag og farvekonsistens i det endelige produkt. Frugt, der består inspektionen, fortsætter til vask, mens afvist materiale omdirigeres til sekundær brug eller affaldsbehandling. Vask, afstenning og pulping Efter sortering kommer frugt ind i et flertrins vaskesystem. Denne består typisk af en flotationstank til indledende gennemvædning og fjernelse af snavs, efterfulgt af en højtrykssprayskylning for at fjerne overflademikroorganismer, landbrugskemikalier og jordpartikler. Vandtemperatur og klor- eller ozondoseringsniveauer i vaskesystemet styres i henhold til fødevaresikkerhedsprotokoller og eksportmarkedsoverholdelseskrav. Afstenning er det mest teknisk krævende trin, der er unikt for forarbejdning af stenfrugter. Gruben skal adskilles fuldstændigt fra pulpen uden at forurene puréstrømmen - grubestykker er en kritisk fødevaresikkerhedsfare. Industrielle afstenningsmaskiner til fersken, abrikos og blomme bruger en kombination af flækkeknive og roterende børster eller skovle til at befri pit fra det omgivende kød. Til mindre stenfrugter som kirsebær er højhastigheds centrifugaldestonere eller pneumatiske udkastningssystemer mere passende. Hårde frugter som oliven kræver en specialiseret tilgang. Olivenstensfjernere bruger typisk modsat roterende ruller eller skærehoveder, der er kalibreret til det specifikke pit-til-kød-forhold for olivensorten, der behandles. Uanset frugttype skal der installeres en metaldetektions- eller røntgeninspektionsenhed nedstrøms for destoneren for at verificere, at ingen grubestykker er passeret igennem. Når frugtkødet er blevet udstenet, fortsætter det til pulper-finisheren, som knækker vævet og tvinger puréen gennem en rustfri stålskærm. Skærmåbningsstørrelser vælges baseret på den ønskede purétekstur: grovere skærme (1,0-2,0 mm) til rustikke produkter eller bageriprodukter, finere skærme (0,4-0,8 mm) til glatte puréer af drikkevarekvalitet. En second-pass finisher forfiner teksturen yderligere og fjerner eventuelle resterende fibre eller frøfragmenter. Enzyminaktivering og -blanding Frisk stenfrugtpuré indeholder naturligt forekommende enzymer - især polyphenoloxidase (PPO) og peroxidase - der forårsager hurtig brunfarvning og smagsnedbrydning, når vævet forstyrres. Enzyminaktivering er derfor et tidskritisk trin, der skal ske så hurtigt som muligt efter pulpdannelse. De to hovedmetoder, der bruges i industrielle stenfrugtpurélinjer er: Varmepausebehandling: Puréen opvarmes hurtigt til 85–95°C ved hjælp af en rørformet eller skrabet overfladevarmeveksler umiddelbart efter pulpdannelse. Denne metode giver en mere stabil, lysere puré med højere viskositet, hvilket gør den ideel til bagerifyld og marmeladebunde. Kuldepause med ascorbinsyredosering: Puréen opbevares ved lav temperatur og behandles med ascorbinsyre (C-vitamin) som antioxidant. Denne tilgang bevarer flygtige aromatiske forbindelser og friske smagsnoter bedre, hvilket gør den foretrukket til premium frugtpuréer og tilsætningsstoffer af drikkevarekvalitet. Efter enzyminaktivering går puréen ind i blandings- og standardiseringsstadiet. Her måles Brix og pH inline og justeres for at opfylde produktspecifikationerne. Til aromatiseret produkter såsom honning ferskenpuré, tilsættes sødemidler, smagskoncentrater eller syrningsmidler på dette trin ved hjælp af et doseringssystem integreret i blandingstanken. Blanding udføres under kontrolleret forskydning for at sikre homogen fordeling uden overdreven skumdannelse. Koncentration, pasteurisering og konserveringsmuligheder Afhængigt af den påtænkte anvendelse kan stenfrugtpuré forarbejdes til en koncentreret form eller opbevares ved naturlig Brix før termisk behandling. Fordampningskoncentration ved hjælp af en fordamper med faldende film reducerer vandindholdet under vakuum, hvilket typisk bringer naturlig-Brix fersken- eller abrikospuré (10-14° Brix) op til 28-36° Brix til påføring af syltetøj. Koncentration reducerer transport- og opbevaringsomkostninger og forlænger holdbarheden, samtidig med at smagsintensiteten bevares, når den udføres under vakuum ved lave temperaturer. Pasteurisering er det primære termiske konserveringstrin for stenfrugtpuréer, der ikke er beregnet til aseptisk emballering. Følgende tabel opsummerer typiske pasteuriseringsparametre efter produkttype: Produkttype Pasteurisering Temp. Hold tid Emballageformat Ren frugtpuré (frisk) 85-90°C 15-30 sek Kølet pose/balje Bagerifyld / marmeladebund 90-95°C 30-60 sek Aseptisk bag-in-tromme Tilsætningsstof til drikkevare 95–110°C (UHT) 4-15 sek Aseptisk karton / IBC Frossen puré 85°C forfrysning 15 sek Frosset blok / IQF For eksportmarkeder eller applikationer, der kræver omgivende hyldestabilitet, er aseptisk behandling den foretrukne vej. Puréen opvarmes til UHT-temperaturer i en varmeveksler med skrabet overflade - afgørende for tyktflydende produkter, der ville tilsmudse standardpladevekslere - og fyldes derefter i præsteriliserede poser, tromler eller IBC'er under sterile forhold. Dette format dominerer den industrielle ingredienshandel for stenfrugtpuréer, der bruges i yoghurt-, smoothie- og konfekturefremstilling. Påfyldning, emballering og køleopbevaring Påfyldningsstadiet skal matche det valgte emballageformat for hver produktlinje. Ferskenpuré i detailhandelskvalitet eller frugtpakker til direkte forbrug fyldes i kopper, poser eller krukker på stempel- eller roterende påfyldningsmaskiner med servodrevet nøjagtighed. Bagerifyld og syltetøjsbunde, der er beregnet til madservice, fyldes i 20 kg eller 200 kg aseptiske pose-i-tromle-formater ved hjælp af aseptiske posefyldere med steril nitrogenskylning for at forhindre oxidation. Til produktion af frossen puré føres fyldte beholdere gennem en spiralfryser eller blæsttunnel for at bringe kernetemperaturen til -18°C eller derunder før palletering. IQF (Individually Quick Frozen) linjer bruges også til stenfrugtpuréportioner, der producerer frosne pellets eller skiver, der er praktiske til portionsdosering i nedstrøms fødevareproduktion. Design af køleanlæg er en integreret del af produktionslinjen. Kølede pureer kræver opbevaring ved 0-4°C med kontrolleret fugtighed for at forhindre kondens på emballagen. Frosne produkter opbevares ved -18°C til -22°C. Korrekt first-in-first-out (FIFO) lagerrotation kombineret med elektronisk batchsporing sikrer, at intet produkt ældes ud over dets specificerede holdbarhed før afsendelse. Tilpasning af linjen til forskellige stenfrugtsorter En af de vigtigste designovervejelser for en produktionslinje til fremstilling af stenfrugtpuré er fleksibilitet på tværs af frugtsorter. Ferskener og abrikoser har relativt blødt kød og frie sten-grubekonfigurationer, der er nemme at håndtere ved høj gennemstrømning. Blommer derimod har ofte klæbestensvarianter, hvor pit klæber tæt til kødet, hvilket kræver højere destoner-drejningsmoment og mere omhyggelig skærmvalg. Kirsebær er små og har et højt indhold af anthocyaninpigmenter, som kan plette udstyrs overflader og kræver hyppige CIP-cyklusser. Mango kræver et ekstra fiberstyringstrin på grund af dets lange, grove fibernetværk, der kan tilstoppe efterbehandlerens skærme. Olivenbearbejdning til puré eller pasta introducerer yderligere kompleksitet på grund af det høje polyphenolindhold og frugtens forskellige cellestruktur. Olivenpurélinjer inkluderer typisk et malaxationstrin - langsom blanding af den knuste pasta for at fremme oliedråbersammensmeltning og smagsudvikling - før pulp- og efterbehandlingsstadierne, der bruges til andre stenfrugter. En veldesignet produktionslinje bør rumme produktskift med minimal nedetid. Dette betyder brug af hurtigudløsende fittings, CIP-kompatible fugtede overflader, udskiftelige skærmsæt til pulper-finisheren og programmerbare logiske kontroller (PLC) opskrifter, der automatisk justerer transportbåndhastigheder, pasteuriseringstemperaturer og Brix-sætpunkter, når der skiftes mellem frugttyper eller produktkvaliteter. Evnen til at behandle flere stenfrugtsorter på en enkelt linje forbedrer aktivudnyttelsen betydeligt og reducerer kapitalomkostningerne pr. SKU.
Hvad gør en moderne mejeriforarbejdningslinje effektiv og sikker? Forarbejdning af mejeriprodukter har udviklet sig dramatisk i løbet af de sidste par årtier. Dagens mejeriproduktionslinjer er ikke længere simple batch-behoglingsopsætninger - de er højt integrerede systemer, der kombinerer termisk behandling, steril emballering, fermenteringskontrol og kølekædestyring under én kontinuerlig arbejdsgang. For mejeriproducenter er det afgørende at forstå strukturen og funktionen af hvert segment inden for en komplet mejeriforarbejdningslinje, ikke kun for at opretholde produktkvaliteten, men også for at opnå driftseffektivitet, overholdelse af lovgivning og langsigtet rentabilitet. UHT Milk Production Line: Standarden for forlænget holdbarhed Ultra-High Temperature (UHT) behandling er en af de mest udbredte teknologier i den globale mejeriindustri. En UHT-mælkeproduktionslinje opvarmer mælk til temperaturer mellem 135°C og 150°C i to til fire sekunder, hvilket effektivt eliminerer alle patogene og ødelæggende mikroorganismer. Dette gør det muligt for slutproduktet at forblive holdbart i op til 12 måneder uden køling - en stor fordel for eksportmarkeder og regioner med underudviklede kølekæder. Nøgleudstyret i en UHT-linje inkluderer en balancetank, afluftningsenhed, homogenisator, rør- eller pladevarmeveksler og aseptisk påfyldningsmaskine. Hver komponent spiller en afgørende rolle. Homogenisatoren reducerer fedtkuglernes størrelse for at forhindre cremeadskillelse, mens det aseptiske fyldstof sikrer, at den steriliserede mælk pakkes i et sterilt miljø, hvilket eliminerer risikoen for kontaminering efter processen. Emballageformater, der almindeligvis anvendes, omfatter Tetra Pak-kartoner, HDPE-flasker og aseptiske poser. En almindelig udfordring i UHT-behandling er tilsmudsning - opbygningen af varmedenaturerede proteiner og calciumfosfataflejringer på varmevekslerens overflader. For at imødegå dette er moderne UHT-systemer udstyret med Clean-In-Place (CIP) systemer, der automatisk cirkulerer rengøringsmidler gennem udstyret efter hver produktionskørsel, hvilket bibeholder termisk effektivitet og reducerer nedetiden. Pasteuriseret mælkeproduktionslinje: balancerer sikkerhed og friskhed I modsætning til UHT-mælk behandles pasteuriseret mælk ved lavere temperaturer - typisk 72°C i 15 sekunder i HTST-metoden (High Temperature Short Time) - som eliminerer skadelige bakterier og samtidig bevarer mere af mælkens naturlige smag, ernæringsprofil og bioaktive forbindelser. Pasteuriseret mælk skal nedkøles og har generelt en holdbarhed på 7 til 21 dage, afhængig af emballagen og håndteringen efter pasteurisering. En komplet pasteuriseret mælkeproduktionslinje omfatter råmælksmodtagelses- og lagertanke, en pladevarmeveksler til pasteurisering og afkøling, en homogenisator, en standardiseringsenhed (til kontrol af fedtindhold) og en påfyldningsmaskine. Standardiseringsenheden er særlig vigtig for store operationer, da den giver producenterne mulighed for konsekvent at opfylde specifikationer for fedtindhold såsom sødmælk (3,5 %), skummet (1,5-1,8 %) eller skummet (mindre end 0,5 %). Temperaturovervågning er et kritisk kontrolpunkt i hele den pasteuriserede mælkelinje. Automatiserede sensorer registrerer og logger kontinuerligt temperaturer på hvert trin af behandlingen. Hvis temperaturen ved holderøret falder under den påkrævede tærskel, omdirigerer en omledningsventil automatisk mælken til oparbejdning - en indbygget sikkerhedsmekanisme, der forhindrer underforarbejdet produkt i at nå fyldstoffet. Dairy Farm Milk Rooms: The Foundation of Raw Milk Quality Kvaliteten af ethvert mejeriprodukt begynder i sidste ende ved kilden: mejerigården. Et veldesignet mælkerum - også kaldet en malkestald eller malkefacilitet - er den første fase af mejeriproduktionslinjen og har en direkte indflydelse på den mikrobielle belastning og det somatiske celletal af rå mælk. Dårligt vedligeholdte mælkerum kan introducere forurening, som er svær at eliminere selv med nedstrøms termisk behandling. Moderne mælkerum til mælkebedrifter er udstyret med automatiske malkesystemer (AMS), køletanke for bulkmælk, in-line filtreringsenheder og CIP-rengøringssystemer. Køletanken for bulkmælk nedkøler hurtigt rå mælk fra koens kropstemperatur (~38°C) til under 4°C inden for to timer efter malkning - det kritiske vindue til at begrænse bakteriel spredning. Rustfri stålkonstruktion i hele mælkerummet sikrer hygiejniske overflader, der er lette at rengøre og modstandsdygtige over for korrosion. Nøglepræstationsindikatorer, der overvåges i mælkerummet på bedriftsniveau, omfatter: Totalt bakterietal (TBC): bør være under 100.000 CFU/mL for rå mælk af klasse A Somatisk celletal (SCC): værdier over 200.000 celler/mL kan indikere mastitis i besætningen Mælketemperatur ved afhentning: skal forblive ≤4°C under opbevaring og transport Antibiotikarester: rutinemæssig testning er påkrævet, før mælk kommer ind i en behandlingslinje Investering i infrastruktur af høj kvalitet på landbrugsniveau er ikke valgfrit - det er forudsætningen for at producere sikre, førsteklasses mejeriprodukter længere nede i linjen. Yoghurtfermenteringsproduktionslinje: Præcisionskontrol for ensartet kvalitet Yoghurtproduktion kræver en helt anden tilgang sammenlignet med forarbejdning af flydende mælk. Yoghurtfermenteringsproduktionslinjen involverer omhyggelig kontrol af mikrobiel aktivitet for at omdanne mælkelaktose til mælkesyre, hvilket sænker pH-værdien og får mælkeproteinerne til at gelere. Resultatet er et produkt med en karakteristisk syrlig smag og tyk tekstur. Linjen producerer typisk fast yoghurt (fermenteret i den endelige beholder), omrørt yoghurt (fermenteret i en tank og derefter omrørt) eller drikkelig yoghurt, der hver kræver forskellige udstyrskonfigurationer. Kernetrinene i en yoghurtfermenteringsproduktionslinje er som følger: Trin Proces Nøgleparameter 1 Mælkestandardisering og blanding Fedt og proteinindhold 2 Homogenisering 150-200 bar tryk 3 Varmebehandling 90–95°C i 5 minutter 4 Køling & starterkulturpodning 42–44°C podningstemperatur 5 Fermentering Mål pH 4,2-4,6 6 Køling & påfyldning Under 20°C før påfyldning Startkulturen, der anvendes - typisk en kombination af Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — skal doseres nøjagtigt og tilsættes ved den korrekte temperatur for at sikre ensartet gæringsaktivitet. Automatisk pH-overvågning i fermenteringstankene giver operatørerne mulighed for at afslutte gæringen præcist, når målsyren er nået, hvilket forhindrer oversyrening, der ville resultere i et alt for surt produkt. Integration og automatisering på tværs af hele mejeriforarbejdningslinjen Et konkurrencedygtigt mejerianlæg driver ikke hver produktionslinje isoleret. Moderne mejeriforarbejdningsanlæg integrerer deres UHT-, pasteuriserings-, gårdmodtagelse- og fermenteringslinjer gennem et centraliseret SCADA-system (Supervisory Control and Data Acquisition). Dette giver fabriksledere mulighed for at overvåge procesdata i realtid, opdage uregelmæssigheder, planlægge CIP-cyklusser og generere produktionsrapporter - alt sammen fra en enkelt kontrolgrænseflade. Automatisering spiller også en afgørende rolle for energieffektivitet. Varmegenvindingssystemer på pasteurisering og UHT-linjer kan genvinde op til 94 % af den termiske energi, der bruges til opvarmning, hvilket dramatisk reducerer dampforbruget. Drev med variabel frekvens på pumper og kompressorer reducerer elforbruget yderligere. For faciliteter, der er rettet mod bæredygtighedscertificeringer eller ønsker at reducere driftsomkostningerne, betales disse investeringer typisk tilbage inden for to til tre år. Sporbarhed er et andet område, hvor integration giver målbar værdi. Ved at sammenkæde batch-registreringer fra gårdens mælkeindtag gennem forarbejdning, emballering og distribution, kan mejeriproducenter reagere på fødevaresikkerhedshændelser med hastighed og præcision - isolere berørte produktpartier inden for få minutter i stedet for dage. Denne grad af sporbarhed kræves i stigende grad af detailhandlere og tilsynsmyndigheder på nøglemarkeder. Valg af den rigtige mejeriproduktionslinjekonfiguration Valg af den rigtige kombination af produktionslinjer afhænger af flere faktorer: målproduktmix, daglig behandlingskapacitet, markedsgeografi, tilgængelig infrastruktur og kapitalbudget. Et lille regionalt mejeri, der serverer lokale friske markeder, kan prioritere en pasteuriseret mælkelinje med en yoghurtfermenteringsenhed. En stor eksportorienteret processor vil derimod investere kraftigt i UHT-kapacitet og aseptisk emballeringsteknologi. Når man vurderer udstyrsleverandører, bør købere se ud over den oprindelige købspris og undersøge de samlede ejeromkostninger – inklusive energiforbrug, tilgængelighed af reservedele, eftersalgsservicedækning og leverandørens track record med installationer i lignende skala. Test i pilotskala før fuld-line idriftsættelse kan også forhindre dyre fejl, især for nye produktkategorier eller usædvanlige råmælkssammensætninger. I sidste ende er en velkonfigureret mejeriproduktionslinje ikke kun et kapitalaktiv - det er den operationelle rygrad i et mejerimærke. At få teknologien, layoutet og processtyringen lige fra starten bestemmer produktkvalitet, produktionsoppetid og evnen til at skalere kapacitet, efterhånden som markedets efterspørgsel vokser.
Kontaktoplysninger
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Værelse 603, bygning 57, nr. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Anmod om tilpasset tilbud Har du brug for noget særligt? Vi er her for at hjælpe.