Den kommercielle produktion af tedrikke involverer langt mere end at brygge en kande te og forsegle den i en flaske. En fuldt integreret produktionslinje til behandling af tedrik kombinerer præcis håndtering af ingredienser, termisk behandling, steril påfyldning og automatiseret emballering i et kontinuerligt system med høj output. Uanset om slutproduktet er drikkeklar (RTD) grøn te, sort te med mælk eller urteinfusioner, følger den underliggende produktionslogik en struktureret sekvens af operationer. At forstå hvert trin hjælper producenterne med at identificere effektivitetsmangler, sikre overholdelse af fødevaresikkerheden og skalere output uden at ofre produktkvaliteten.
Hvert produktionsforløb begynder med råvareindtag. Tørre teblade, planteekstrakter, sødemidler, tilsætningsstoffer og vand modtages og inspiceres i forhold til etablerede kvalitetsspecifikationer. For løsbladede input vurderes fugtindhold, partikelstørrelse og mikrobiel belastning, før materialer kommer ind i forarbejdningsgulvet. Vandbehandling er lige så kritisk, da hane- eller brøndvand skal renses gennem omvendt osmose (RO) filtrering og deionisering for at fjerne klor, tungmetaller og opløste faste stoffer, der ellers ville ændre smag og stabilitet.
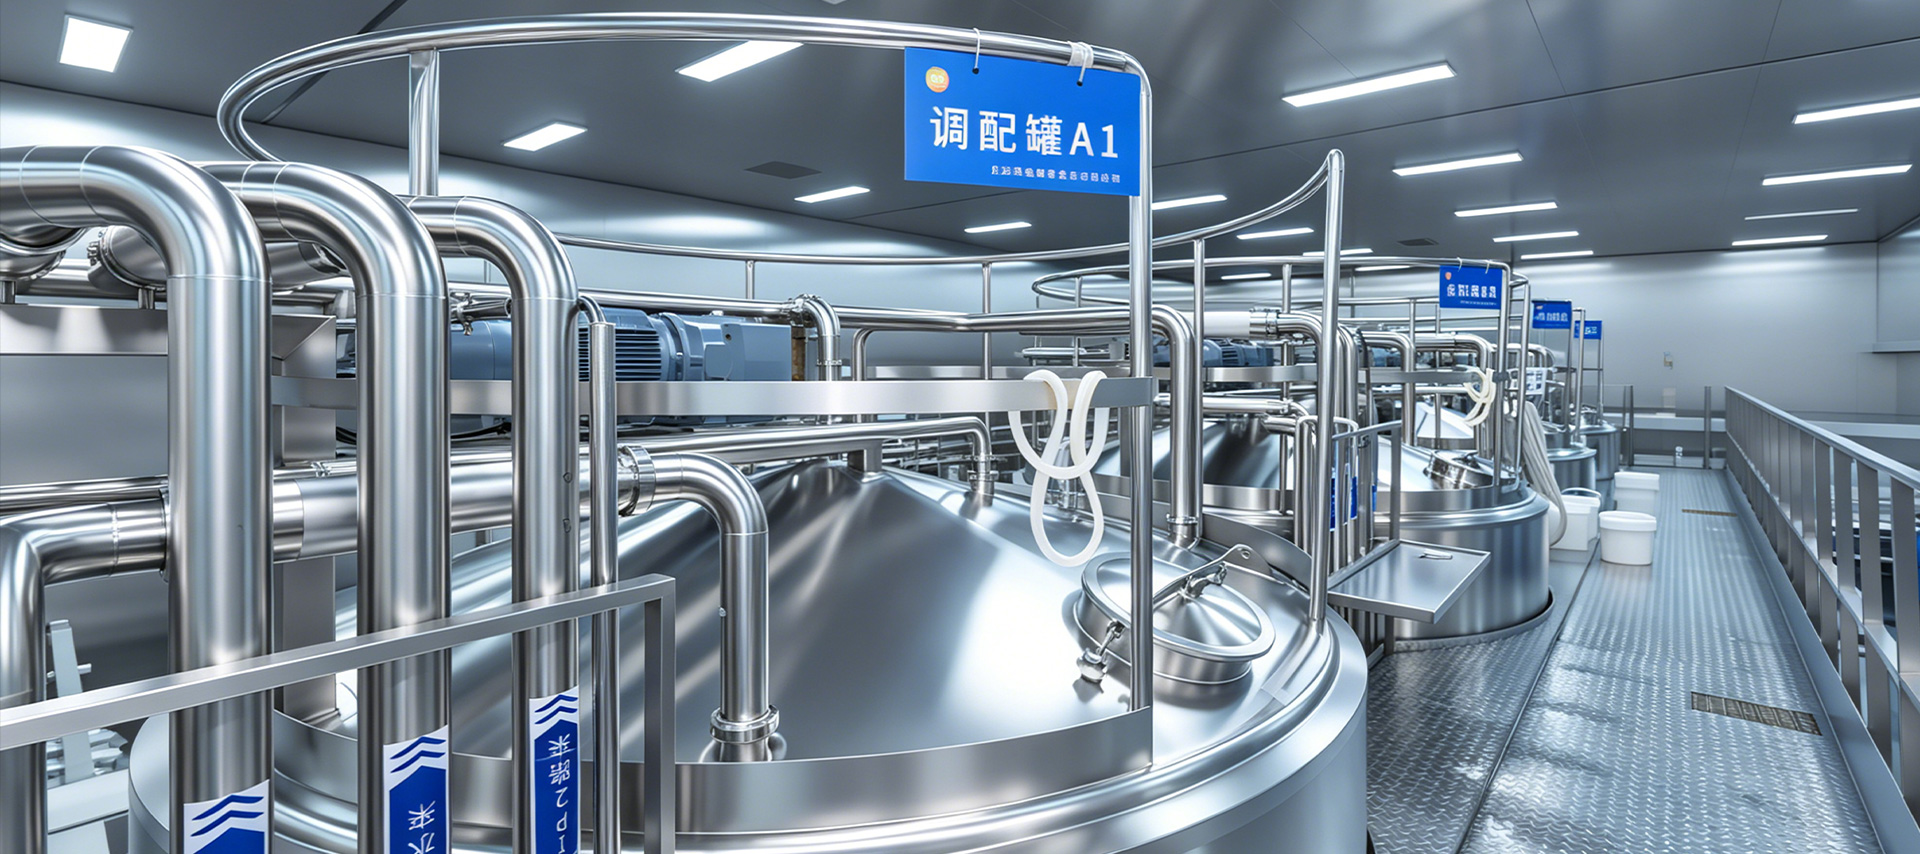
Tørre ingredienser opbevares typisk i klimakontrollerede siloer eller forseglede beholdere for at forhindre sammenklumpning og forurening. Flydende ingredienser såsom koncentrerede planteekstrakter eller smagsstoffer opbevares i rustfri ståltanke med omrøringssystemer. Forbehandlingsstadiet sætter kvalitetsbasislinjen for alt downstream, hvilket gør leverandørkvalificering og indgående inspektion til uomsættelige trin i enhver veladministreret linje.
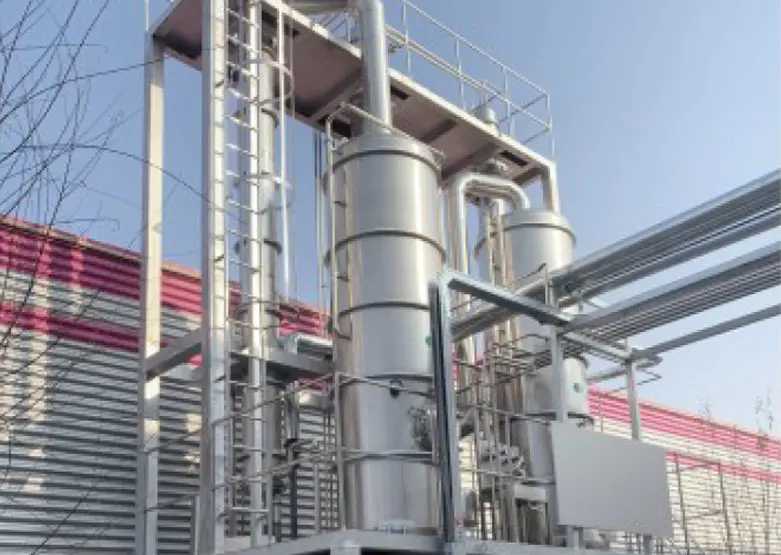
Ekstraktionstrinnet omdanner rå tematerialer til en koncentreret flydende base. Industrielle te-ekstraktionssystemer falder typisk i to kategorier: varmtvandsekstraktion og koldbrygekstraktion. Varmtvandsekstraktion bruger temperaturer fra 75°C til 95°C, afhængigt af tesorten, til at opløse catechiner, koffein, theanin og aromatiske forbindelser inden for en kontrolleret kontakttid. Koldbryggesystemer fungerer ved temperaturer under 20°C over længere perioder, hvilket giver en jævnere smagsprofil med lavere bitterhed, men kræver længere cyklustider og større tankkapacitet.
Tabellen nedenfor opsummerer standarddriftsområderne for almindelige tetyper i et kontinuerligt varmt ekstraktionssystem:
| Te type | Ekstraktionstemperatur (°C) | Kontakttid (min) | Te-vand-forhold |
| Grøn te | 75-80 | 3-6 | 1:80 til 1:100 |
| Sort te | 88-95 | 4-8 | 1:60 til 1:80 |
| Oolong te | 82-88 | 4-7 | 1:70 til 1:90 |
| Urteinfusion | 90-95 | 5-10 | 1:50 til 1:70 |
Efter ekstraktion passerer væsken gennem et filtreringstrin, der fjerner brugte blade og suspenderede stoffer. Kontinuerlige bæltepresser, centrifuger eller plade-og-ramme-filtre bruges almindeligvis, efterfulgt af en sekundær mikrofiltreringsmembran for at opnå den klarhed, der forventes i kommerciel te på flaske.
Når basistevæsken er tilberedt, kommer den ind i en blandetank, hvor sødestoffer, syrer, stabilisatorer, vitaminer eller smagsstoffer tilsættes i henhold til produktformlen. Automatiserede doseringssystemer bruger flowmålere og vejeceller til at sikre, at hver ingrediens tilsættes inden for stramme tolerancebånd. Til mælkete-varianter bruges emulgeringsudstyr til jævnt at sprede fedtholdige mejeri- eller plantebaserede ingredienser i hele den flydende matrix.
Standardisering involverer justering af brix (sukkerindhold), pH og Brix-til-syre-forhold for at opfylde den målrettede sensoriske profil. Inline refraktometre og pH-sensorer giver feedback i realtid til kontrolsystemet, hvilket muliggør automatiske korrektioner, før produktet går over til termisk behandling. Denne fase er, hvor meget af batch-til-batch-konsistensarbejdet foregår, og det kræver tæt koordinering mellem formelteamet og produktionsoperatørerne.
Termisk behandling er det mest kritiske fødevaresikkerhedstrin i hele produktionslinjen til fremstilling af tedrik. To hovedmetoder anvendes afhængigt af emballageformat og ønsket holdbarhed:
Valget mellem disse to metoder påvirker ikke kun udstyrsinvesteringen, men også smagsprofilen af det endelige produkt. UHT-behandlede teer udvikler ofte en kogt note på grund af Maillard-reaktioner ved forhøjede temperaturer, som skal styres gennem formeljusteringer eller smagsmaskeringsmidler.
Påfyldningstrinnet skal opretholde den sterilitet, der er etableret under termisk behandling. Tre påfyldningstilgange er standard på tværs af branchen:
Nøjagtigheden af fyldevolumen overvåges gennem in-line kontrolvægte eller flowmålere, med automatiske afvisningssystemer, der fjerner under- eller overfyldte beholdere, før de når forseglingsenheden.
Efter forsegling bevæger beholderne sig gennem etiketteringsmaskiner, der påfører trykfølsomme, krympe- eller limpåførte etiketter med præcis registrering. Højhastigheds-inkjet- eller laserkodere udskriver lotnumre, fremstillingsdatoer og bedst-før-datoer direkte på beholdere eller hætter. Synsinspektionssystemer kontrollerer for manglende etiketter, skæv påføring og ulæselige koder, før beholderne går videre til sekundær emballage.
Sekundær emballage involverer at gruppere individuelle beholdere i multipakninger, indsætte dem i kartoner eller pakke dem ind i krympefilm. Automatiserede kasseopstillere, produkttransportører og kassepakkere danner og fylder forsendelseskasser til hastigheder, der er synkroniseret med opstrømspåfyldningssystemet. Pallering af robotter stabler sager på paller efter forudprogrammerede mønstre, der optimerer laststabilitet og lagerstablingseffektivitet.
Moderne te-drik forarbejdning produktionslinjer integrere kvalitetskontrol på alle trin i stedet for udelukkende at stole på end-of-line inspektion. Kritiske kontrolpunkter omfatter ekstraktionstemperatur og -tid, uklarhed efter filtrering, blanding af brix og pH, termisk procesdødelighed (F-værdi eller tilsvarende logreduktion), fyldvægt og tætningsintegritet. Hver af disse parametre logges af SCADA- eller PLC-systemet og gemmes med henblik på batchsporbarhed.
Sensoriske evalueringspaneler vurderer smag, farve og aroma fra hver produktionsbatch ved hjælp af standardiserede protokoller. Mikrobiologisk testning af tilbageholdte prøver bekræfter sterilitet, før produktet frigives fra lageret. For eksportmarkeder dækker yderligere overensstemmelseskontrol tungmetalgrænser, niveauer af pesticidrester i te-inputtet og emballagemigrationstest.
Linjeeffektiviteten i en tedrikproduktionsfacilitet bestemmes ikke kun af den enkelte maskinhastighed, men af hvor godt hvert trin er integreret. Buffertanke mellem udsugning og fyldning beskytter mod opstrøms forsinkelser. Automatiserede CIP-systemer (Clean-in-Place) cykler behandlingsrørsystemet gennem kaustik-, syre- og skyllesekvenser mellem produktionskørsler, hvilket minimerer nedetid og reducerer risikoen for krydskontaminering. OEE-sporing (Overall Equipment Effectiveness) hjælper driftsteams med at kvantificere tilgængelighedstab, hastighedstab og kvalitetstab separat, hvilket muliggør målrettede forbedringshandlinger snarere end brede kapacitetsopgraderinger.
Ved at vælge den rigtige kombination af termisk behandling, påfyldningsteknologi og beholderformat tidligt i projektdesignfasen undgås omkostningstunge eftermonteringer senere. Producenter, der skalerer fra 5.000 flasker i timen til 30.000 flasker i timen, står ikke kun over for udfordringer med dimensionering af udstyr, men også ændringer i CIP-sekvensering, forsyningsforsyning og kvalitetssystemdokumentation. Planlægning af produktionslinjen som et integreret system fra starten er det, der adskiller bæredygtig opskalering fra reaktiv problemløsning.

Kontaktoplysninger
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Værelse 603, bygning 57, nr. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Hurtigt link
Anmod om tilpasset tilbud Har du brug for noget særligt? Vi er her for at hjælpe.