UHT-behandling er defineret af et simpelt parametersæt: mælk opvarmes til 135-150°C, holdes i 2-5 sekunder og afkøles derefter hurtigt til omgivelsestemperatur. Resultatet er et kommercielt sterilt produkt, der kan opbevares uåbnet ved stuetemperatur i 6 til 12 måneder sammenlignet med de 7 til 15 dages nedkølet holdbarhed, der er typisk for HTST pasteuriseret mælk. Den enkelte forskel ændrer hele logikken i et mejerianlæg, inklusive distributionsradius, emballageformat, lagerforhold og kølekædeafhængighed.
Temperaturparametre beskriver dog kun resultatet, ikke omkostningerne. UHT-fasen udløser Maillard-reaktioner, der forårsager en let kogt smag, delvise tab af thiamin og C-vitamin og denaturering af valleprotein, hvis sværhedsgrad afhænger af formen af den fulde opvarmnings-, holde- og afkølingskurve. Langsom opvarmning øger brunfarven; utilstrækkelig afkøling forlænger varmeeksponeringen. En veldesignet UHT-linje handler derfor mindre om at nå en måltemperatur end om at sikre, at hver dråbe mælk oplever den samme kompakte termiske historie, mens den strømmer gennem systemet.
Direkte UHT-systemer sprøjter kulinarisk damp direkte ind i produktet, hvilket opnår ekstrem hurtig temperaturstigning og minimal varmebelastning, hvilket passer til produkter, hvor smagsbevarelse er prioriteret. Men direkte systemer kræver damp af høj kvalitet, komplekse trykbalanceringskontroller og højere initialinvestering. Indirekte systemer overfører varme gennem plade- eller rørvarmevekslere og når varmegenvindingsrater på over 90 %, mens de tilbyder mere intuitiv kontrol og enklere CIP-programmer. Bortset fra meget store hvidmælksanlæg er de fleste UHT-linjer bygget op omkring indirekte opvarmning.
I en indirekte konfiguration sker forvarmning, slutopvarmning og afkøling alle inden for de samme varmeoverførselsmoduler. Designkvaliteten af denne pakke påvirker direkte opvarmningseffektiviteten, tilsmudsningshastigheden og energiforbruget. Dette er grunden til, at udstyrsevaluering ikke bør stoppe ved den maksimale steriliseringstemperatur, men bør fokusere på den praktiske regenereringshastighed, trykfald og rengøringsevnen af varmeveksler skridsko under reelle produktionsforhold.
 Leverandører af varmevekslerskid, Custom Factory, Producenter - Shanghai Yi Yang Yi Yang Fluid Tech er leverandører af varmevekslerskid, tilpasset varmevekslerskidfabrik og producenter i Kina, funktionsbeskrivelse... Se produkt →
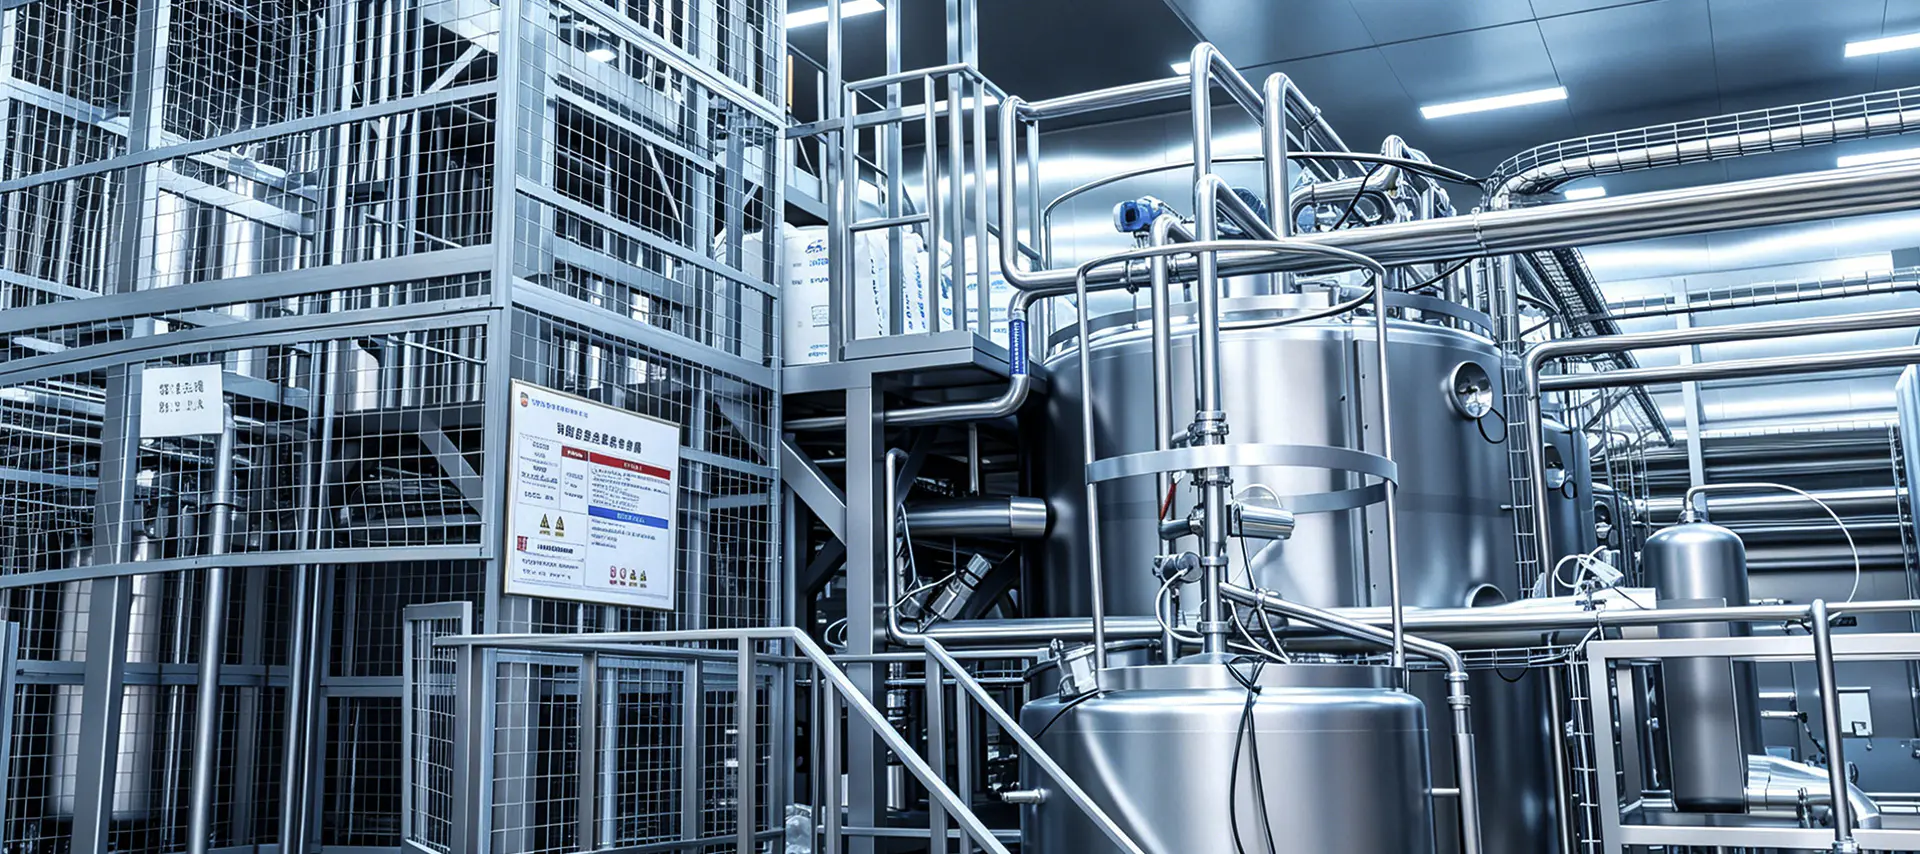
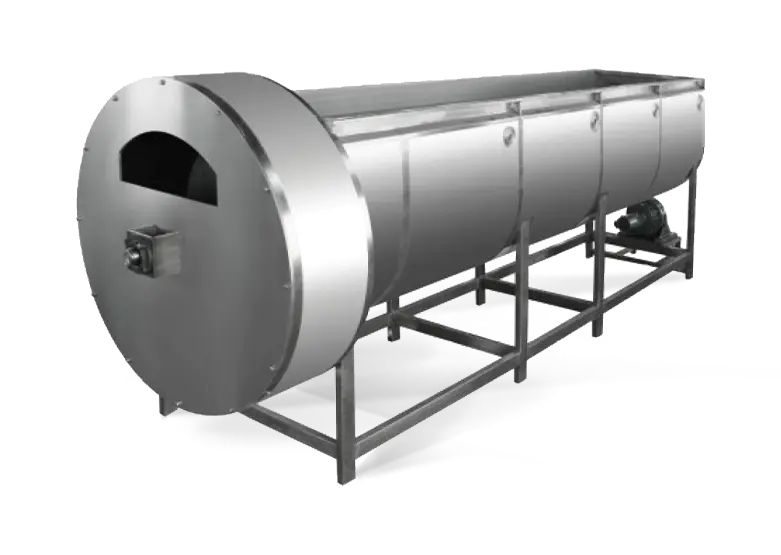
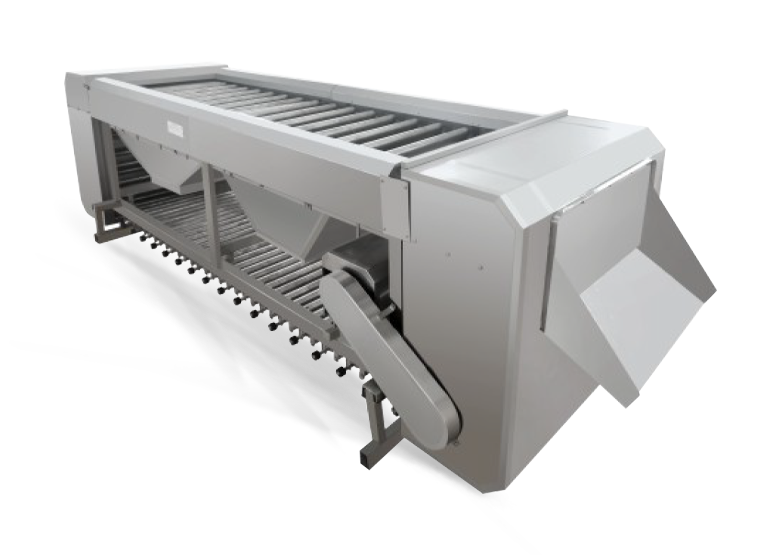
En UHT-linje er ikke en sterilisator kombineret med et fyldstof. Det er en række indbyrdes forbundne procestrin, hvor outputkvaliteten af hvert trin bestemmer stabiliteten af det næste. En komplet linje omfatter typisk følgende moduler:
Mange anlæg fokuserer deres opmærksomhed på UHT-sektionen, men den sande kapacitetsbegrænsning er normalt opstrøms. Hvis den rå mælk har et højt initialt mikrobielt antal, kan varmeresistente enzymer overleve UHT-behandling og fortsætte med at nedbryde fedt og protein under opbevaring, hvilket fører til koagulering eller dårlige smag uger efter påfyldning. Korrekt filtrering, afgasning og standardisering reducerer belastningen på sterilisatoren og begrænser også aflejringer på varmeoverførende overflader.
Homogenisatorplacering har lige stor betydning. Når homogenisering udføres før UHT-behandling, raffineres fedtkugler ved en lavere viskositet, og sterilisatorens tilsmudsningstendens reduceres. En forkert specificeret homogenisator, f.eks. med utilstrækkeligt tryk eller dårlig forsegling, forårsager fedtophobning efter sterilisering, og denne defekt bliver langt mere synlig, når produktet holdes uden for kølekæden.
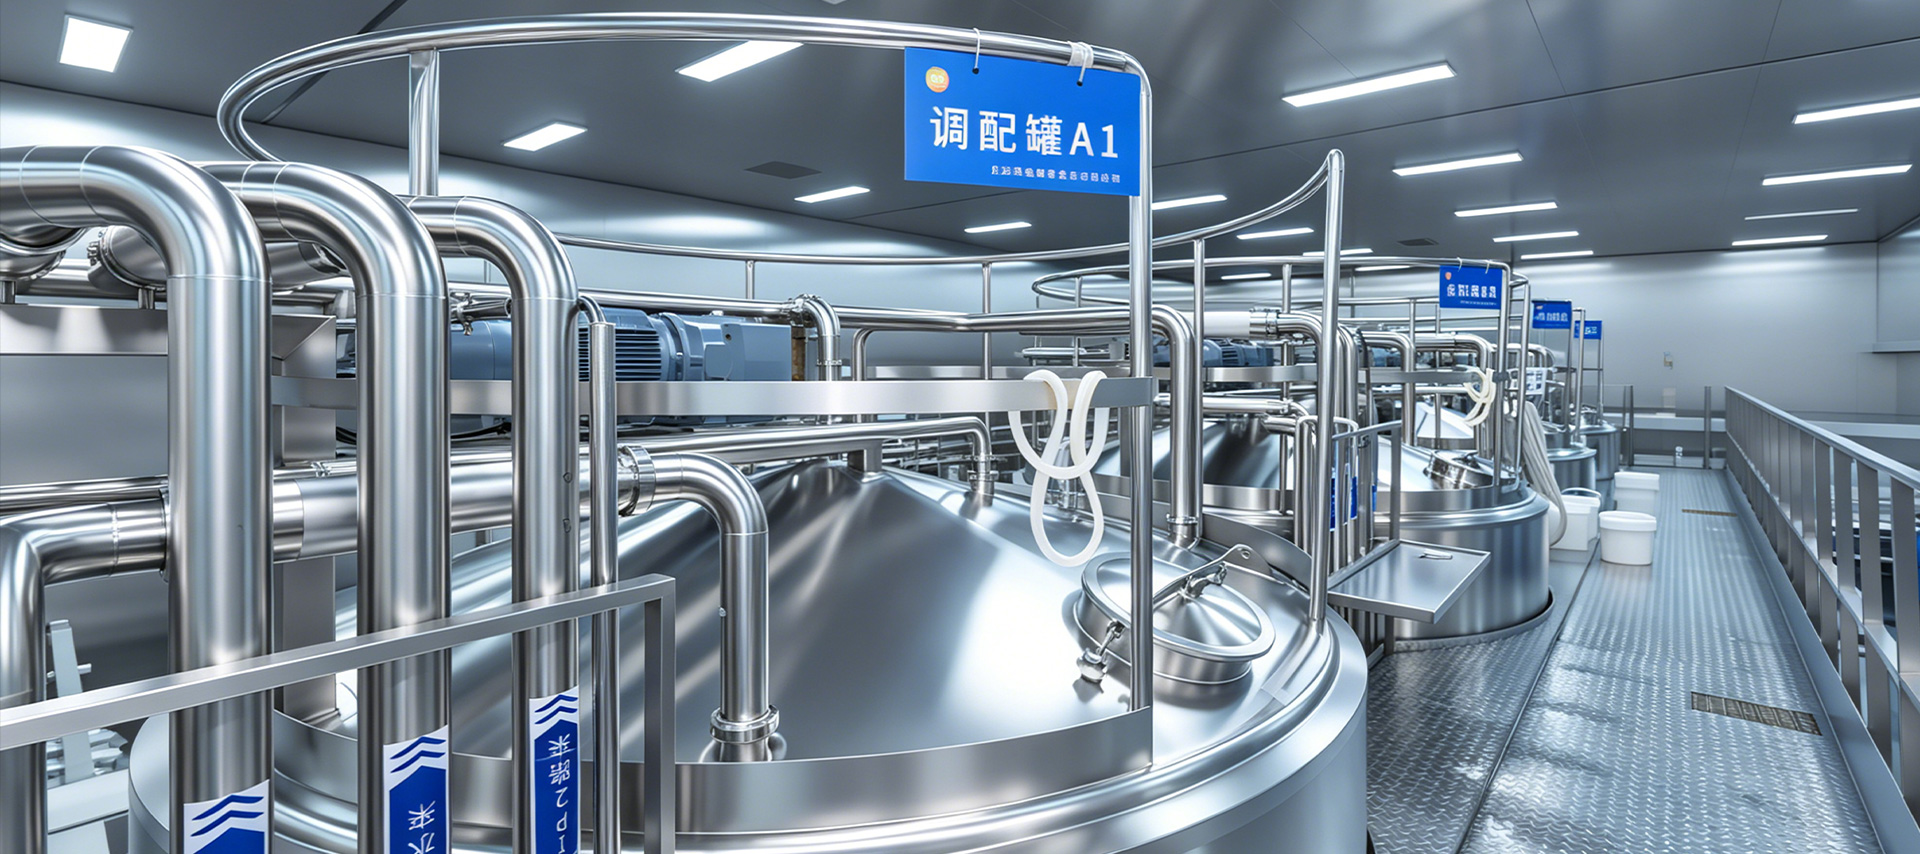
UHT-sektionen er processens hjerte i linjen. Mælk opvarmes hurtigt til den indstillede temperatur, ledes gennem et holderør i den nødvendige opholdstid og afkøles derefter til under 80°C. Hvis temperaturen falder til under den nedre procesgrænse, skal en flowafledningsventil automatisk omdirigere det understeriliserede produkt, så det aldrig når påfyldningsstadiet.
Denne funktion afhænger ikke kun af selve autoklaven, men også af instrumentering, ventiltog og kontrollogik. Evaluering udstyr til steriliseringssystem kræver derfor et nærmere kig på holderørets designmargin, varmeoverførselseffektivitet, sensorresponstid og omledningssystemets pålidelighed. Disse detaljer bestemmer, om linjen kan opretholde kommerciel sterilitet under fluktuerende råmælksbetingelser.
 Leverandører af steriliseringssystemudstyr, brugerdefineret fabrik, fabrikanter - Shangh Yi Yang Fluid Tech er leverandører af steriliseringssystemudstyr, tilpasset steriliseringssystemudstyrsfabrik og producenter i Ch... Se produkt →
Afgasningens rolle i en UHT-linje er let undervurderet. Opløst ilt i rå mælk fremskynder fedtoxidation og producerer forældede smagsstoffer, mens medført luft forstyrrer flowmålere og påfyldningsnøjagtighed. En afgasningsenhed hæver mælketemperaturen en smule for at reducere gasopløseligheden og påfører derefter vakuum for at fjerne luft og en del af de flygtige aromaforbindelser, hvilket forbedrer smagsstabiliteten af det endelige produkt.
I en korrekt designet linje absorberer overspændingskapaciteten før og efter UHT-sektionen fyldstoffets intermitterende start-stop-adfærd. Uden den buffer forstyrrer påfyldningsafbrydelser direkte strømningshastigheden og holdetiden i sterilisatoren, hvilket skaber en skjult variation, som ingen kontrolsløjfe kan korrigere fuldt ud.
Linjevalg bør begynde med en realistisk kapacitets- og produktplan, ikke med en liste over maskiner. Først efter at kapacitetsområdet er fastsat, kan opvarmningsmetoden, varmeudvekslingsarealet, buffertankvolumen og påfyldningshastigheden matches sammenhængende. Tabellen nedenfor viser typiske referenceområder.
| Kapacitet | Typisk opvarmningstilgang | Overvejelser |
|---|---|---|
| 1.000–3.000 L/t | Indirekte pladevarmeveksler | Kompakt layout, lavere energibehov, velegnet til regional forsyning |
| 3.000–6.000 L/t | Indirekte eller dampinfusion | Kræver større buffertanke og højere effektivitet CIP-cyklusser |
| 6.000–12.000 L/t | Dampinfusion eller blandede systemer | Fuld automatisering, varmegenvinding, vedvarende påfyldningskoordinering |
Kvaliteten af råmælk sætter en hård grænse for UHT-holdbarheden. Under projektplanlægningen bør leverandøren modtage klare data om mikrobielt antal, somatisk celletal og proteinvarmestabilitet, fordi disse værdier styrer valget af steriliseringstemperatur og homogeniseringstryk. Mælk med dårlig proteinvarmestabilitet har en tendens til hurtigt at tilsmudse varmeoverfladerne, hvilket forkorter kontinuerlig driftstid og øger antallet af rengøringscyklusser.
På det kinesiske hjemmemarked er UHT-mælk hovedsageligt pakket i aseptiske murstens- og pudeformater til omgivende distribution. Når linjen er planlagt til eksport til Sydøstasien, Mellemøsten eller Afrika, skal fyldstofkompatibiliteten, emballageformatet og lagerforholdene gennemgås på forhånd. Hvis den samme linje også vil håndtere smagssat mælk eller mælkedrikke, skal CIP-sekvensen designes til at forhindre krydskontaminering mellem produktskift.
For et anlæg, der kun betjener et lokalt marked og ikke har noget behov for omgivende distribution, en enklere pasteuriseret mælkeproduktionslinje er ofte det mere fornuftige kapitalvalg. Den økonomiske værdi af UHT-teknologi viser sig kun, når lang holdbarhed og stuetemperaturlogistik er en del af forretningsmodellen.
Den mest uforudsigelige årsag til nedetid i UHT-anlæg er tilsmudsning af varmeoverførende overflader. Mælkeproteiner og calciumsalte aflejres på den varme væg, hvilket gradvist reducerer varmeoverførselseffektiviteten og øger trykfaldet, indtil systemet kræver et rengøringsstop. Den praktiske måde at kontrollere tilsmudsning på er gennem forvarmningstemperatur, strømningshastighed og råmælkssammensætning, ikke blot ved at forkorte rengøringsintervallet. En veldesignet veksler holder væg-til-væske temperaturforskellen lav nok til at bremse aflejringen.
Den største kvalitetsrisiko i en UHT-linje er ikke inde i sterilisatoren, men nedstrøms for den. Aseptiske tankventiler, påfyldningsluftsystemer og pakninger ved rørforbindelser kan alle tillade genkontaminering af et allerede sterilt produkt. Fordi denne type fejl normalt først opstår efter flere ugers opbevaring, er undersøgelsen dyr og kræver ofte kassering af store partier. Forebyggelse afhænger af designet af den aseptiske sektion og af disciplineret vedligeholdelse af hver tætningskomponent.
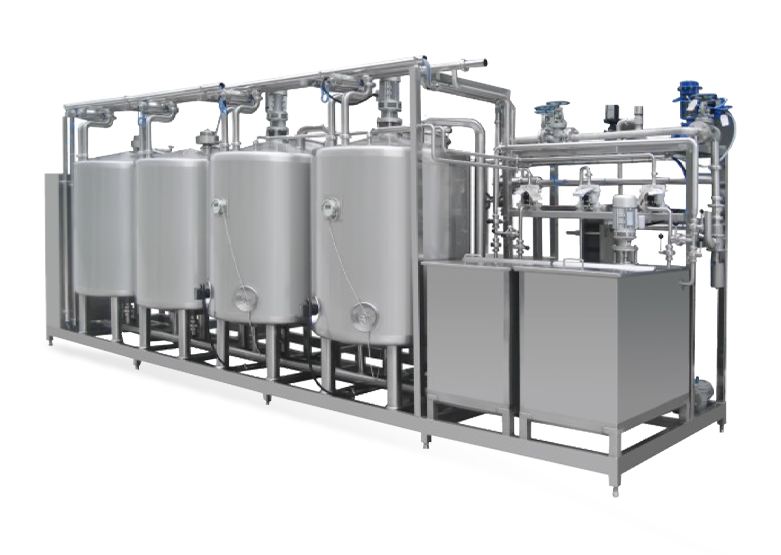
Regelmæssig rengøring er den grundlæggende modforanstaltning mod både tilsmudsning og genkontaminering. Et komplet CIP-program dækker alkaliske og sure vasketrin plus slutskylning, og det skal levere den krævede flowhastighed og temperatur specifikt gennem holderøret. En korrekt størrelse CIP rensesystem reducerer behovet for manuel demontering og mindsker risikoen for menneskelige fejl.
 Leverandører af udstyr til CIP-rengøringssystem, Custom Factory, Producenter - Shangh Yi Yang Fluid Tech er leverandører af CIP-rengøringssystemudstyr, tilpasset CIP-rengøringssystemudstyrsfabrik og producenter i Ch... Se produkt →
Selv med det rigtige udstyr har CIP-parametre brug for verifikation og kontinuerlig optimering baseret på stedets forhold. Den teknisk service support en leverandør leverer efter idriftsættelse, herunder rengøringsvalidering, fejldiagnose og operatørtræning, gør ofte forskellen mellem en linje, der kører pålideligt, og en, der aldrig når sit nominelle output.
Købere sammenligner naturligvis priser og mærker på autoklavere og fyldstoffer, men det tekniske design omkring disse maskiner er det, der afgør, om anlægget rent faktisk fungerer. Tankdimensionering, rørhældninger, pumpevalg, varmegenvindingsnetværk, automatiseringslogik og CIP-rørnetværket skal alle balanceres som et enkelt system. En leverandør med fuld-line integrationserfaring tager udgangspunkt i en procesflowberegning og vælger derefter udstyr, der passer til det flow, i stedet for at samle individuelle maskiner fra forskellige kilder.
Det er derfor proces- og ingeniørdesign kapacitet skal have samme vægt i leverandørevaluering som hardwarepriser. UHT-linjer involverer store anlægsudgifter og giver lidt plads til ændringer efter installation. At give lige prioritet til procesdesign, udstyrsmatchning, rengøringsvalidering og eftersalgssupport er vigtigere end at forhandle om den laveste pris på en enkelt maskine.

Kontaktoplysninger
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Værelse 603, bygning 57, nr. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Hurtigt link
Anmod om tilpasset tilbud Har du brug for noget særligt? Vi er her for at hjælpe.